Ipari hírek
Otthon / Hírek / Ipari hírek / Nylon csőhajlító gép: Gyakorlati útmutató a kiválasztásához és kezeléséhez
A nejloncsövek mindenhol megtalálhatók, amint elkezdi keresni. Szállítja az üzemanyag- és gőzvezetékeket a járművekben, a sűrített levegőt a pneumatikus fékrendszerekben, a hűtőfolyadékot a hőcserélőkön keresztül, és számtalan más közeget a készülékekben és az általános gépekben. Ennek a csőnek a tisztán hajlítása anélkül, hogy összetörné a falat, vagy fáradtnak és oválisnak tűnik, más gyakorlat, mint a réz vagy acél hajlítása. A nejloncső hajlítógép erre a különbségre épül. Ebben a cikkben áttekintjük, mit is csinálnak ezek a gépek, miben különböznek a fémhajlítóktól, és az apró részleteket, amelyek eldöntik, hogy egy alkatrész jól néz ki a gépről, vagy a hulladékgyűjtő felé tart.
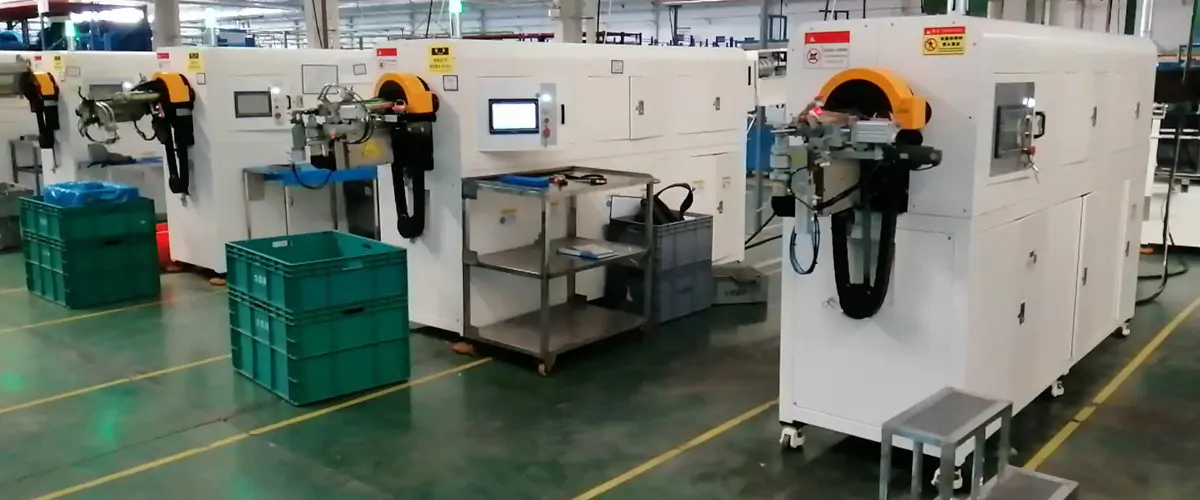
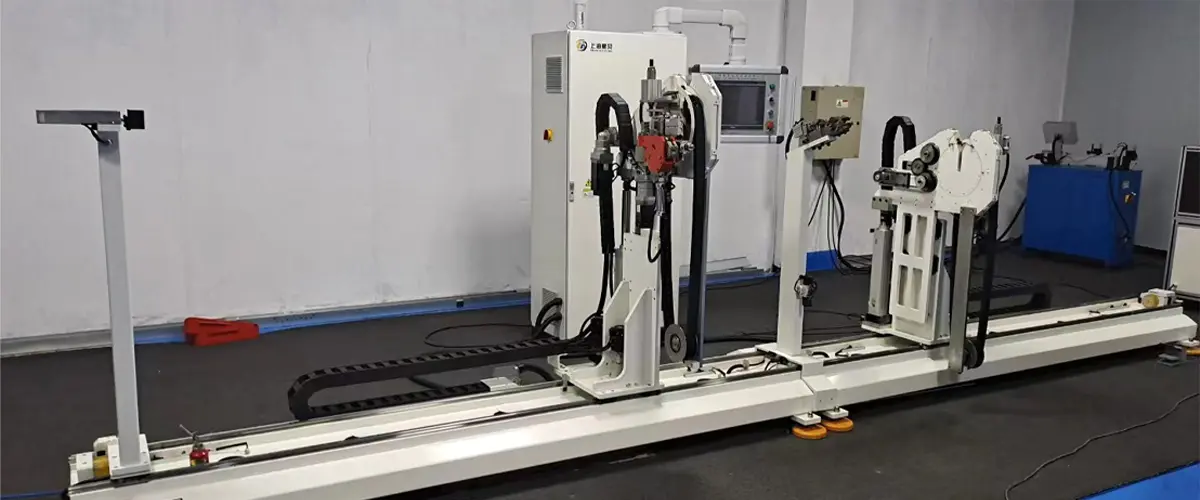
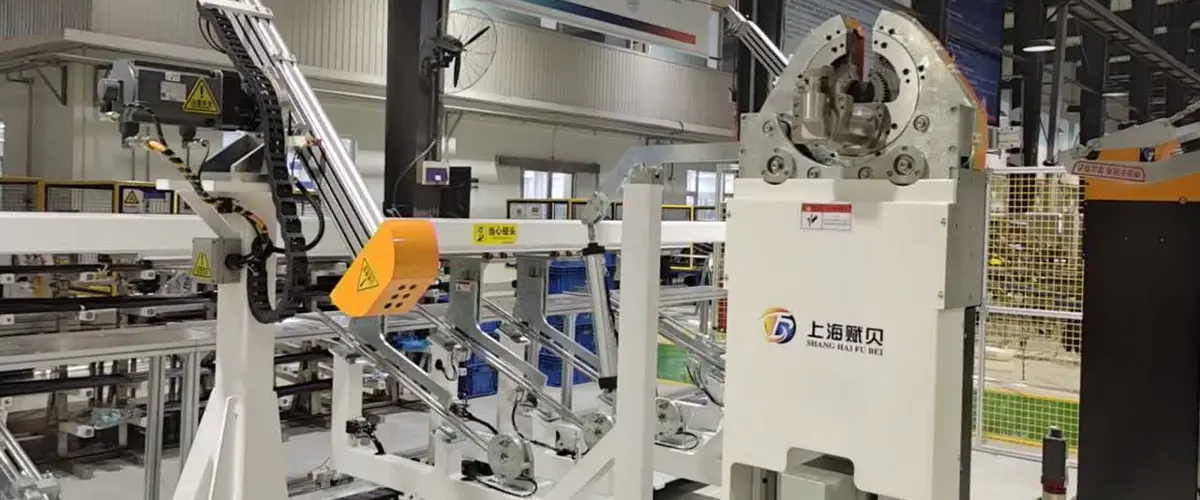
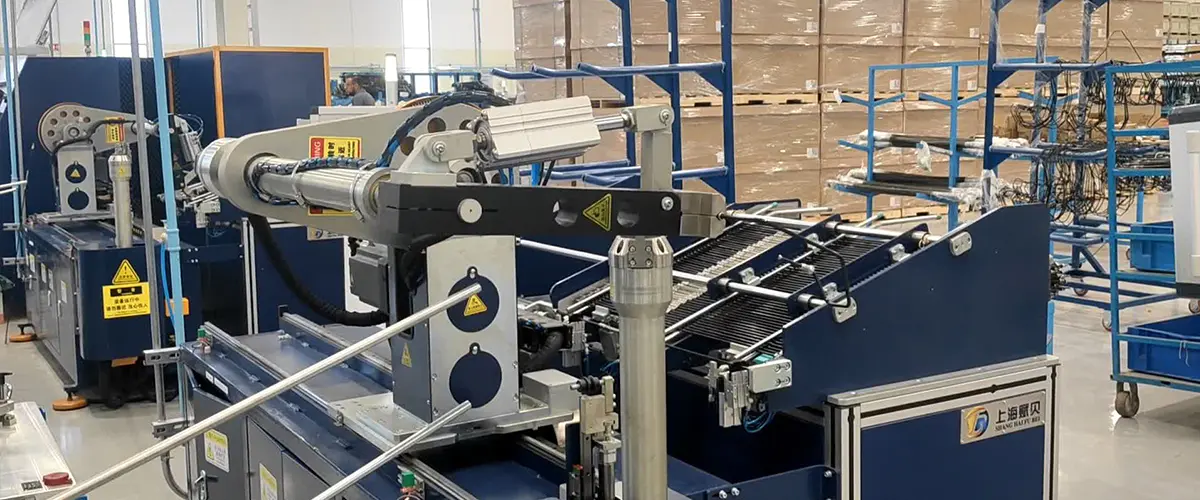
A nylon csőhajlító gép egy CNC-vezérlésű hajlító, amely műanyag csövekhez – nylon, PA6, PA11, PA12 és hasonló poliamid minőségekhez – van beállítva, nem pedig fémhez. Az alapvető mozdulat az, amit bármelyik csőkéz felismerne: a csövet befogják, a megfelelő hosszra betáplálják, a megfelelő síkba forgatják, majd egy hajlító szerszám köré húzzák, miközben egy tüske támasztja meg a fal belsejét.
A különbség abban rejlik, hogy milyen gondosan van hangolva minden. A poliamid csövek puhábbak és sokkal rugalmasabbak, mint a réz vagy az acél, ezért a szerszámozásnak, a tüske helyzetének, a szorítónyomásnak és a hajlítási sebességnek mind gyengédebbnek kell lennie. A hajlítószerszámok általában a csőátmérőhöz képest nagyobb sugarakkal futnak, és a törlőszerszámok és vezetőpapucsok úgy vannak kialakítva, hogy a csövet megtartsák, ahelyett, hogy végigkaparnák.
Ha van olyan terület, amelyre érdemes odafigyelni, az a tüskevezérlés. Túl korán húzza meg a tüskét, és a kanyar belseje lelapul; egy töredékig túl sokáig tartsa, és a felület megkophat. Egy jól beállított gépen ez az időzítés programozott és megismételhető, és anyagonként külön állítható.
 Nylon csőhajlító gép PA6 és PA66 csőhöz Integrált fűtő-, hajlítás- és hűtéstámogató nylon csőforma szabályozott hőmérséklettel és szervo betáplálással az ismételhető, több hajlítású gyártáshoz. Termék megtekintése →
Aki csak hajlított fémet, az már az első néhány résznél észre fogja venni a különbséget. A nylon sokkal távolabb ugrik vissza, könnyen nyomot hagy, és összeeshet egy olyan bilincs alatt, amelyet egy sárgaréz cső megvonna. E különbségek ismerete sokkal könnyebbé teszi a gépek és szerszámok kiválasztását.
| Jellemző | Nylon / PA cső | Alumínium és réz | Acél |
|---|---|---|---|
| Visszaugrás hajlítás után | Magas; kompenzációt igényel a vezérlőprogramban | Mérsékelt | Alacsony vagy közepes |
| Belső támogatás szükséges | Szinte mindig szükség van tüskére vagy dugóra | Általában szükséges | Szűk sugarak esetén szükséges |
| Lelapulás veszélye | Magas, különösen vékony falakkal | Mérsékelt | Alacsony |
| Felületi jelölés | Magas; a puha felület könnyen karcolódik | Mérsékelt | Alacsony |
| Hősegítség | Néha hasznos | Ritkán szükséges | Ritkán használt |
A gyakorlati következmény az, hogy a poliamid munkára szánt hajlítót általában szélesebb minimális hajlítási sugárral, simább szervomozgással és egy szabályozott ívben haladó tüskével határozzák meg, ahelyett, hogy áthúznák a furaton.
A legtöbb nylon hajlító nagyjából hasonlónak tűnik a műhelyben, de néhány alrendszer dönti el, hogy egy adott gép valójában mit tud gyártani.
A kiválasztás az alkatrészrel kezdődik, nem a katalógussal. A kérdések rövid listája gyorsan leszűkíti a mezőt.
Ha az alkatrészei PA vagy más poliamid minőségűek, a kezdettől fogva nejlonhoz konfigurált gép sok próbálkozástól és hibától kíméli meg a későbbiekben. A szerszámok, a tüskeprofilok és a szabályozási paraméterek mind eltérnek a fémcsöves elrendezéstől.
PA csőhajlító gép nejlon csövekhez és poliamid minőségekhez A szervo betáplálással integrált fűtés, hajlítás és hűtés segít megőrizni a termikus konzisztenciát és megismételhető több hajlítási eredményt a PA6 és PA66 csövek esetében. Termék megtekintése → A nylon hajlításának szinte minden hibája ugyanazon a rövid listán szerepel.
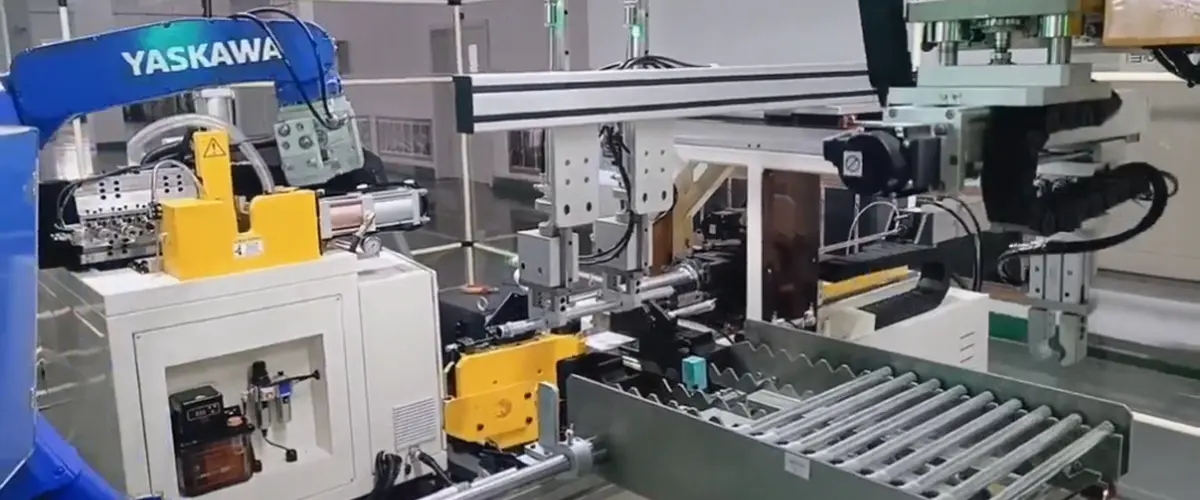
Ha a hajlítási folyamat stabil, a következő természetes lépés a kezelő kivonása a ciklusból. A nylon csőhajlító automata be- és kirakodással párosítható, és onnan integrálható egy sorba, amely végformázást, letörést, ellenőrzést és csomagolást is végez.
A poliamid csöveknél ez gyengéd megfogást, gondos áthelyezést jelent az állomások között, és nincs olyan kemény kezelés, amely megkarcolná a kész felületet. Az igazi előny a megismételhetőségben rejlik: az alkatrész a másik után azonos marad a váltás során, nem pedig sodródik, ahogy a kezelő elfárad a nap vége felé.
Teljesen automatikus egyfejű csőhajlító gép fémcsövekhez A Siemens PLC-vel és teljes szervohajtással végzett automatizált töltés-kimenet hajlítás támogatja az acél-, alumínium- és rézcsövek megismételhető tételes gyártását. Termék megtekintése → A nylon hajlítás egészen addig egyszerűnek hangzik, amíg meg nem érkezik egy alkatrész hét hajlítással három síkban, szűk szakasztűréssel és heti hangerővel, amely nem hagy teret az utómunkának. Ez az a pont, amikor a folyamatismeret és a gépkonfiguráció fontosabb, mint a brosúra specifikációja.
2012 óta gyártunk csőfeldolgozó berendezéseket Sanghajban, a hajlítóktól és a végformázó gépektől a letörő, fonó és krimpelő berendezésekig, valamint személyre szabott automatizált gépsorokat autóipari és légkondicionáló alkalmazásokhoz. Gépeink szervóhajtást, emberi gép interfészt és számítógépes vezérlést használnak, és inkább konfigurálunk egy gépet az Ön alkatrésze köré, mintsem egy szabványos modellt adjunk át, és szerencsét kívánunk. Ha szeretnél némi hátteret, a mi cégprofil meghatározza, hogyan dolgozunk.
A döntési folyamat tágabb köréhez a útmutató a nyloncsőhajlító gép kiválasztásához ugyanazt a terepet fedi le kissé eltérő szögből, és hasznos kísérője ennek a cikknek.
A nyloncső hajlítása egy kis téma, sok részlettel, és általában a részletek határozzák meg az eredményt: mikor húzódik vissza a tüske, milyen erősen záródik a bilincs, milyen simán készül el a szerszám felülete. Helyezze a gépet és a folyamatot, és az alkatrészek tisztán, megismételhetően és figyelemreméltóan válnak le – pontosan ez az, amit egy gyártómérnök akar. Ha egy adott alkatrészen dolgozik, mindig szívesen beszélünk a csövön, a sugáron és a hangerőn keresztül, és segítünk eldönteni, melyik konfigurációnak van értelme.
 [email protected]
 +86-021-57678482
 +86-18001603006
 A épület, No. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kína
Szerzői jog © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Fenntartva Automatizált csőfeldolgozó berendezések gyára