Ipari hírek
Otthon / Hírek / Ipari hírek / Csőhajlítógép útmutató: típusok, kiválasztás, beállítás és működési alapok
Szinte minden folyadéknak vagy gáznak, amely egy gépen áthalad, meg kell haladnia valamit – egy motorblokkot, egy kompresszort, egy keretsínt, egy tűzfalat. Egyenes cső ritkán illik. A csőhajlító gép az a berendezés, amely egy egyenes csövet sima, pontos görbületté alakít, és a tizedik részen ugyanúgy csinálja, mint az elsőnél.
Az elvet könnyű leírni. A gép tartja a csövet, belülről és kívülről megtámasztja, és egy forgó szerszám körül húzza. Ami megkülönbözteti a tiszta hajlítást a lapított vagy ráncostól, az a szerszámozáson, az irányításon és a beállító emberek tapasztalatán múlik.
A rotációs húzóhajlítás az ipari termelés igáslós módszere, és a modern műhelyek legtöbb gépe erre épül. A csövet megterheljük és előre toljuk, amíg a kanyar kezdete a hajlítószerszámhoz nem ül. Ezután egy szorítószerszám bezárul, és a csövet a szerszám hornyába zárja. Mögötte nyomószerszám követi a csövet, miközben az halad, míg egy ablaktörlő matrica támasztja meg a belső falat közvetlenül a hajlítási pont mögött. A cső belsejében egy tüske megakadályozza a fal összeomlását.
Ezután a hajlítószerszám forog, és magával húzza a csövet. Mivel a bilincs és a cső együtt mozog, az ív külső oldalán megfeszül az anyag, belül pedig összenyomódik, ami egy jó hajlításhoz pontosan megkívánja. A gépben minden más azért létezik, hogy kontroll alatt tartsa ezt a deformációt.
| Összetevő | Szerep a kanyarban |
|---|---|
| Hajlítsa meg a kockát | Beállítja a középvonal sugarát és a görbe alakját |
| Szorítószerszám | Rögzíti a csövet a hajlított matricához, így nem tud elcsúszni |
| Nyomás meghal | Követi a csövet és vezérli a kanyar külső falát |
| Ablaktörlő matrica | Megtámasztja a belső falat közvetlenül a hajlítási pont mögött |
| Tüske | A cső belsejében ül, és megakadályozza a fal összeomlását |
Ha még új a folyamatban, tekintse meg egyszerű nyelvű útmutatónkat hogyan működik egy csőhajlító gép lépésről lépésre végigmegy ugyanazon a sorozaton.
Nem minden íves cső készül ugyanúgy. A gépcsalád széles, és minden kialakítás más-más feladathoz illik:
A legtöbb, legfeljebb néhány hüvelyk átmérőjű csövekkel dolgozó gyártó esetében az első és a negyedik típus a mindennapi gyártás nagy részét fedi le.
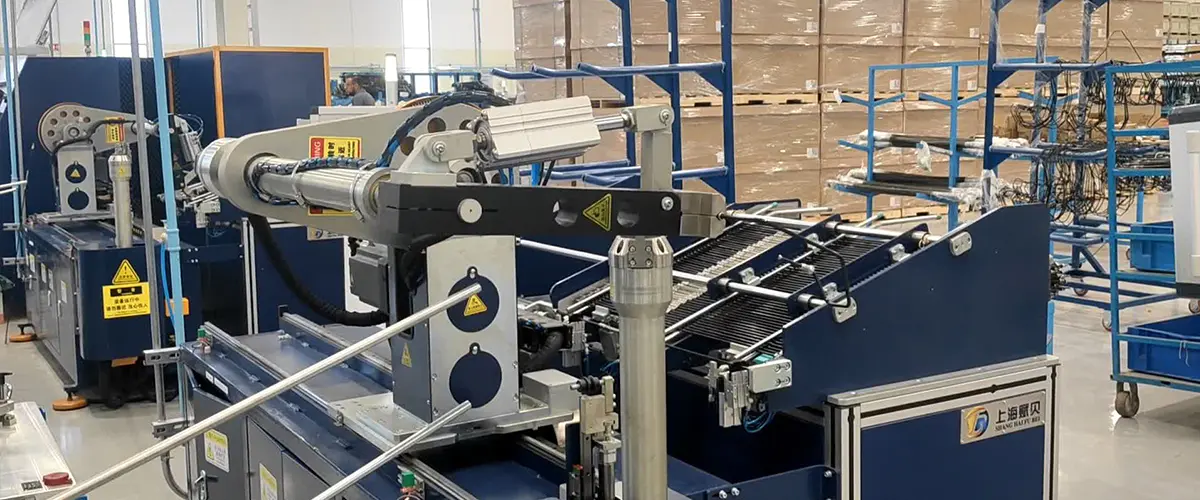
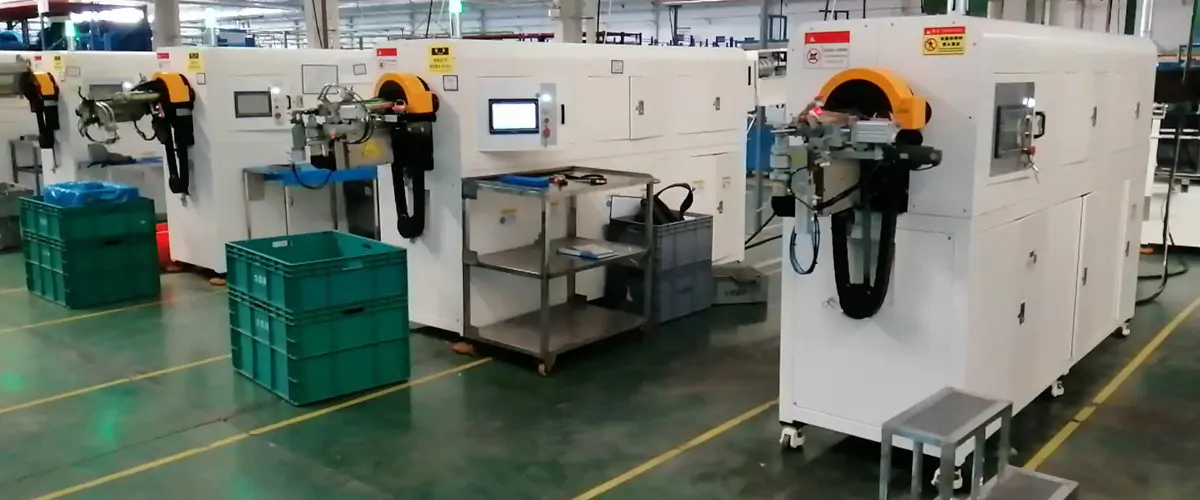
Az egyfejű gép egyszerre egy sugarat hajlít. A kezelő betölti a csövet, a gép elvégzi a hajlítást, és vagy áthelyezik a csövet a következő kanyarhoz, vagy kész az alkatrész. Még mindig ez a legrugalmasabb elrendezés a padlón: változtassa meg a szerszámokat és a programot, és ugyanaz a gép más alkatrészt kezeli.
Ahol a modern egyfejű gép különbözik egy régebbitől, az a vezérlésben van. Szervohajtású tengelyek szabályozzák az előtolást, a kanyarok közötti elfordulást és magát a hajlítási szöget. Ha egy program bevált, a kezelőnek nem kell semmit tapintással módosítania – a gép ugyanazt a mozdulatot ismétli a teljes tételnél.
 Teljesen automatikus egyfejű csőhajlító gép Szervóhajtású egyfejű csőhajlító automatikus betöltéssel és integrált munkafolyamattal, alkalmas acél-, alumínium- és rézcsövek megismételhető tételes gyártására. Termék megtekintése →
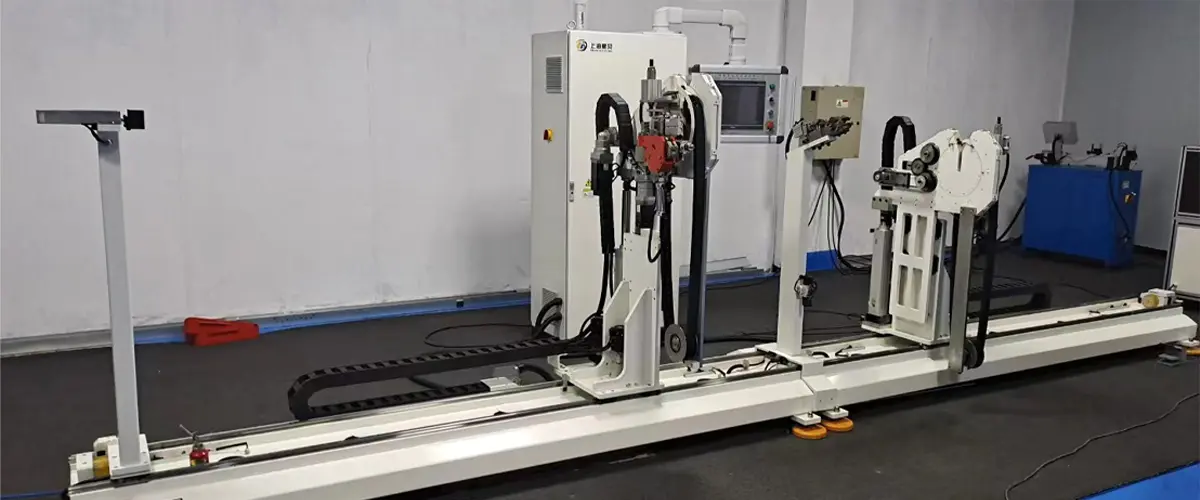
A kétfejű hajlító két hajlítófejet hordoz egymással szemben, így a cső mindkét vége egyszerre alakítható ki. Azoknál az alkatrészeknél, amelyeknek mindkét végén ívek vannak, és közöttük egyenes futás van, ez jelentősen lecsökkenti a ciklusidőt, és eltávolítja a második kezelési lépést.
Az autóipari fékvezetékek a klasszikus példa. Általában rövidek, vékony falúak és nagyon nagy mennyiségben gyártják, és a hajlítási helyzet minden millimétere számít, mert a zsinórnak a felfüggesztés és az alváz alkatrészei körül kell haladnia anélkül, hogy megérintené őket. A szervovezérelt fejekkel ellátott CNC kétfejű gép ezeket a pozíciókat az első résztől a tízezredikig konzisztensen tartja.
CNC kétfejű csőhajlító gép fék- és hidraulikavezetékekhez Nagy volumenű, kétfejű csőhajlító szervovezérelt fejekkel, automatikus mindkét végfeltöltéssel és CNC programozással, amely alkalmas a konzisztens fék- és hidraulikavezeték-gyártásra. Termék megtekintése → A modellek összehasonlítása előtt segít leírni az alkatrész valós követelményeit. A válaszok Általában gyorsan leszűkítik a mezőt:
Ha papírra veti ezt a hat választ, a specifikáció szinte megírja magát.
A műanyag csövek nem úgy viselkednek, mint a fém. Erősebben ugrik vissza, könnyen karcolódik, és ha túl szűk a sugár, hajlás helyett megtörhet. A nejloncső hajlítógépek ezért eltérő szerszámgeometriát, enyhébb szorítónyomást és gyakran fűtött vagy hőmérséklet-szabályozott eljárást alkalmaznak, hogy az anyag a szerszámot kövesse, ahelyett, hogy harcolna vele.
A légkondicionálásban és az autóipari alkalmazásokban a nylon és PA vonalak gyakoriak, mivel könnyűek, korrózióállóak és olcsók. A pontos hajlításuk továbbra is ugyanazoktól az alapoktól függ: a megfelelő sugártól, a megfelelő támasztól és a mozdulatot pontosan megismétlő vezérlőrendszertől.
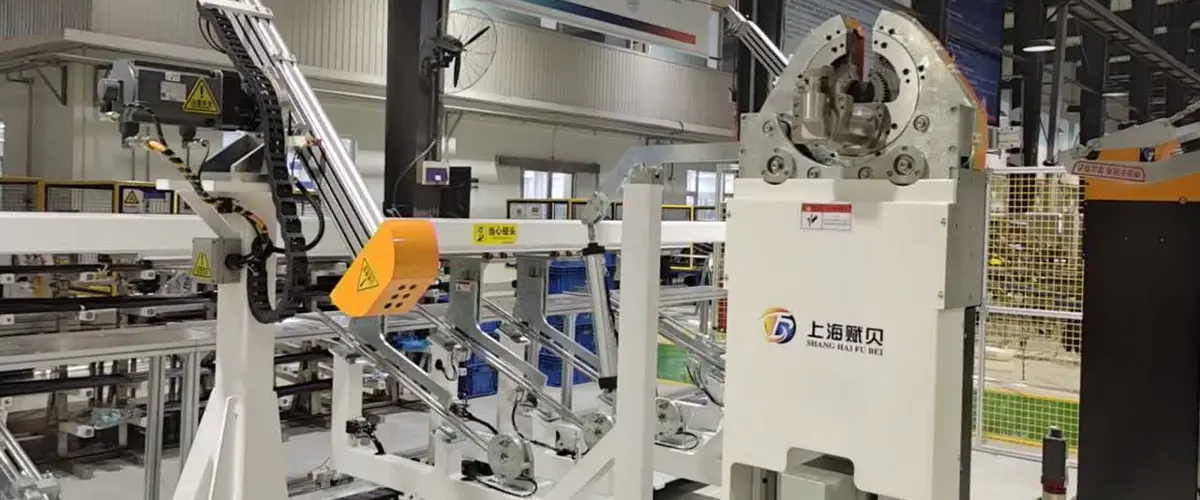
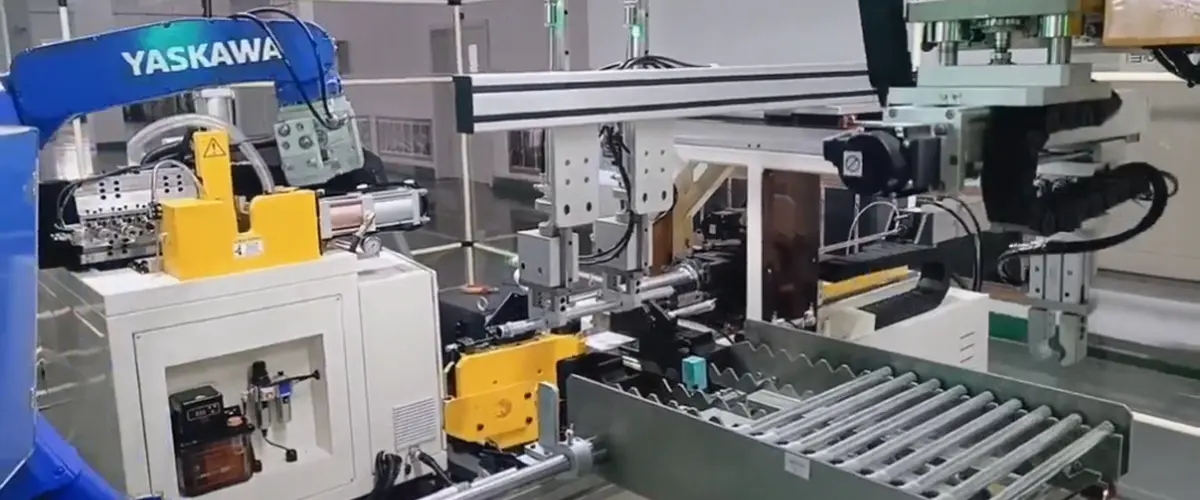
Ha egy alkatrész stabil, és a térfogata elég nagy, a hajlítógép többé nem lesz önálló szerszám, és a vonal egyik állomásává válik. A csöveket egymás után vágják, hajlítják, végformázzák, tesztelik és csomagolják, gyakran a lépések közötti automatikus betöltéssel. A nyereség nem csak a sebességben rejlik, hanem a következetességben is, mert eltűnik a váltások közötti emberi eltérés.
Jó példa az autóipari légkondicionáló csőalakítására. Ezek a vonalak több kanyarban futnak, egy meghatározott végformát és egy szivárgásellenőrzést végeznek, mindezt egy olyan alkatrészen, amelynek egy rögzített pontra kell illeszkednie a járművön. Általában az okozza a különbséget a selejtezési arányban, ha ezt az áramlást egyetlen integrált vonalként építjük ki, nem pedig öt leválasztott gépet.
Automatizált autóipari légkondicionáló csőképző gyártósor Integrált automatizált sor, amely egyesíti a végformázást, hajlítást és robotizált átvitelt, csökkentve a kezelési lépéseket az autóipari légkondicionáló csőalkatrészek esetében, mindkét végén különböző műveletekkel. Termék megtekintése → A hajlítóberendezések tartósak, de a pontosság eltolódik, ha figyelmen kívül hagyják. Néhány szokás tartja tisztességesnek a gépet a gyártási évek során:
Ezek egyike sem bonyolult. Csak valakinek a feladata kell, hogy legyen.
Igen, de minden átmérőnek saját szerszámkészletre és saját programra van szüksége. A gépváz változatlan marad; a hajlítószerszám, a szorítószerszám, a nyomószerszám és a tüskecsere.
Egy tüskével és egy ablaktörlő szerszámmal a csőátmérő körülbelül egy-másfélszeres középvonali sugara sok vékonyfalú anyagon elérhető. Minden szorosabbhoz speciális szerszámra vagy más eljárásra lesz szükség.
Nem mindig. Ha az alkatrészek egyszerűek és a hangerő kicsi, akkor egy jól beállított kézi gép meg tudja oldani a munkát. A CNC megtérül, ha az ismételhetőség és az átállási sebesség fontosabb, mint a kezdeti ár.
A hajlító kiválasztása nem igazán katalógusos döntés. Ez az alkatrésztől, az anyagtól, a hangerőtől és a gépet működtető személyektől függ. Éppen ezért a leghasznosabb beszélgetés általában egy rajzzal, egy mintarésszel vagy egy listával kezdődik, hogy mi történik ma.
2012 óta építünk csőfeldolgozó berendezéseket, erről bővebben olvashat arról, hogyan dolgozunk és hogy néz ki egy tipikus projekt belülről. Ha már gondol egy alkatrészre, küldje el nekünk a méreteket és az anyagot – őszintén megmondjuk, hogy ez egy egyszerű munka, vagy olyan, amelyet közelebbről kell megvizsgálni.
 [email protected]
 +86-021-57678482
 +86-18001603006
 A épület, No. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kína
Szerzői jog © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Fenntartva Automatizált csőfeldolgozó berendezések gyára