Ipari hírek
Otthon / Hírek / Ipari hírek / Kétfejű csőhajlító fékcsövekhez: Gyakorlati vevői útmutató a pontossághoz
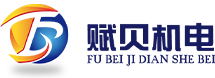
A fékcsövek a legkevésbé megbocsátó csövek minden járműben. Rövidek, vékony falúak, tartókonzolok, csatlakozók és felfüggesztési vasalatok körül vannak elvezetve, és szinte mindig mindkét végükhöz közel kell hajlítani, gyakran különböző síkban. Egy javítópadon teljesen ésszerű kézzel egy sort egyszerre elvégezni. Gyártáskor, vagy amikor az alvázat egy mintára újracsövezi, az egyik végén lévő ívnek egy milliméteres pontossággal egyeznie kell a másik végén lévő ívvel, különben a vonal egyszerűen nem éri el a rögzítési pontját feszültség nélkül. Pontosan ezt a problémát hivatott megoldani a kétfejű csőhajlító fékcsövekhez: mindkét vége egyetlen befogási pozícióból, egy ciklusban, egy nullapontból van kialakítva.
A legtöbb személygépkocsi fékvezetéke 4,75 mm-es (3/16 hüvelyk) cső, viszonylag vékony falú, néha egyfalú, gyakran PVF-fel, cinkkel vagy réz-nikkellel bevonva. A kis átmérő kellően rugalmassá teszi őket az elvezetéshez, de a csőfal elég vékony ahhoz, hogy a gondatlan szerszámok lelapulják a szakaszt, felborzolják a kanyar belsejét, vagy megrepedjenek a bevonat a külső sugáron. Ezen hibák bármelyike potenciális meghibásodási pont a biztonsági áramkörön.
A második nehézség a hosszúság. A fékvezeték a főfékhenger vagy az ABS blokk és a kerékvégtömlő között fut, és általában egy vagy két közbenső ponton kapcsban vagy konzolban helyezkedik el. Ha a teljes kidolgozott hossz néhány milliméterrel is eltér, a zsinór leugrik a kapocsról, vagy megterheli a hollandi anyát. Ennek a hibának a klasszikus forrása, ha mindkét végét külön-külön meghajlítják, és közben a cső nincs szorítva.
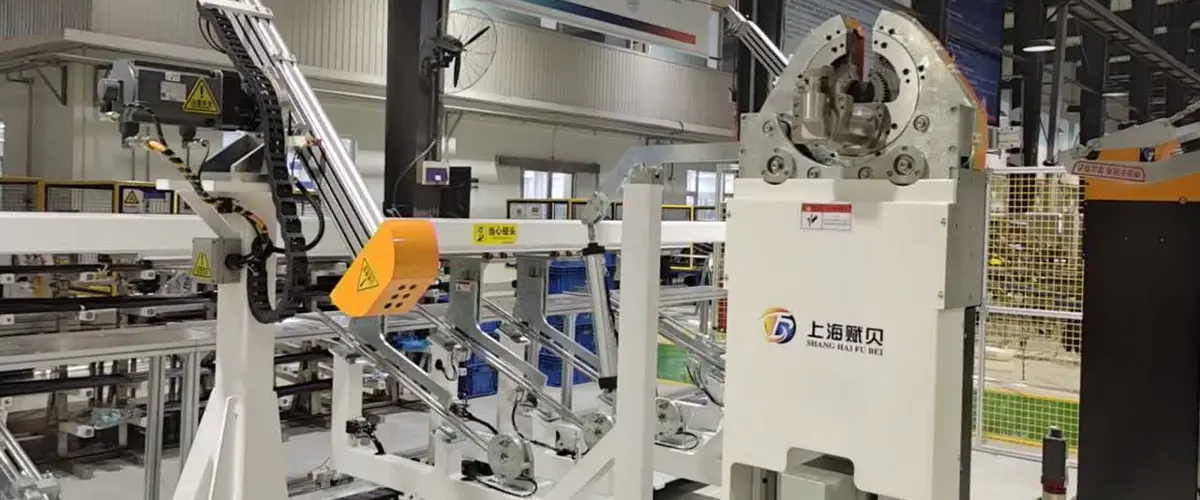
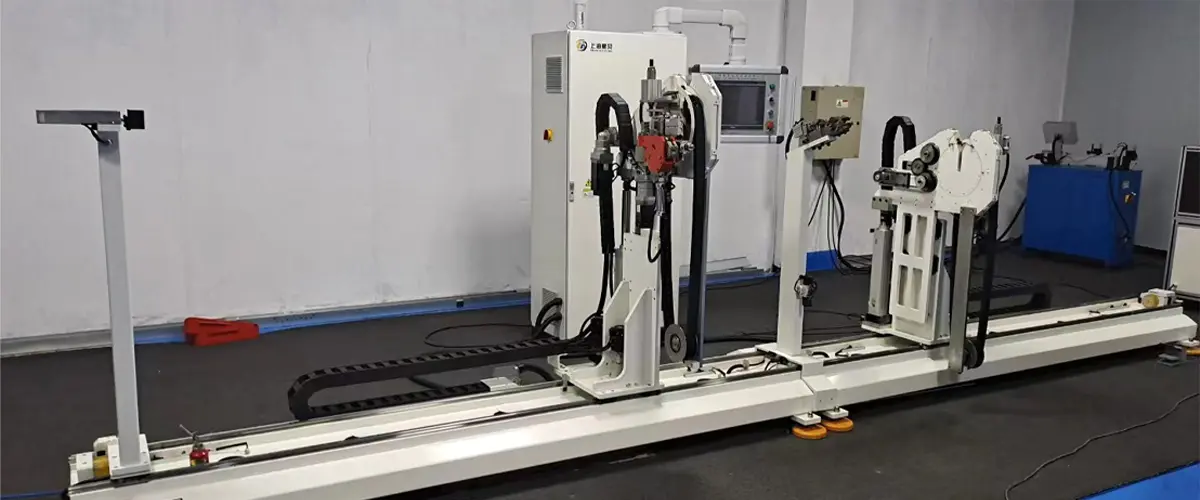
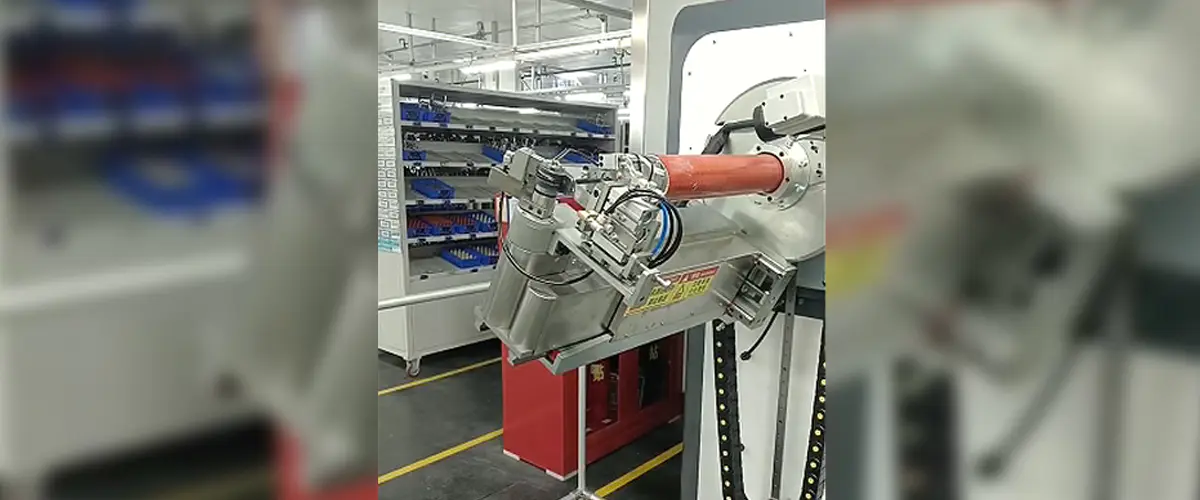
Egy kétfejű gép két hajlító fejet hordoz egy közös ágyon. A csövet egyszer középen, a fejek között rögzítjük, és a fejtávolság határozza meg a két hajlítási érintő közötti egyenes távolságot. Ezután mindegyik fej elforgatja a saját formáját, hogy meghúzza a hajlítást, akár egyidejűleg, akár szabályozott sorrendben. Mivel a cső soha nem hagyja el a bilincset, a két kanyar közötti sík sík kapcsolatot a gép nem a kezelő szeme, hanem a gép rögzíti.
A fékvezeték munkájára gyakorolt gyakorlati hatás jelentős. A beállítás egy program vagy egy mechanikus beállítás kettő helyett, a ciklusidő lecsökken, mert mindkét vége ugyanabban a kezelésben alakul ki, és a selejt élesen esik a rövid vonalakon, ahol szinte garantált az újrafogási hiba. Bárki, aki nagy mennyiségben gyárt fékcsöveket, ez a különbség a kezelő érzésétől függő folyamat és a számoktól függő folyamat között.
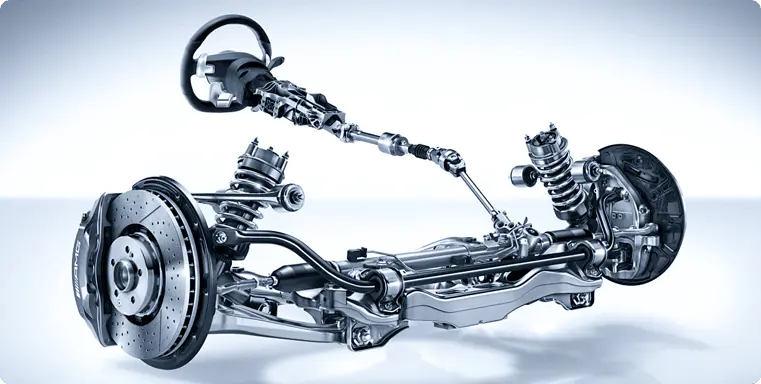 Kétfejű csőhajlító fékcsövekhez A kétfejes hajlítás mindkét végét egyetlen befogási művelettel befejezi, csökkentve a beállítást, a ciklusidőt és a selejt mennyiségét a nagy mennyiségű fékcsőgyártáshoz. Termék megtekintése →
A kétfejű hajlítók nem egy termék. Egy spektrumon ülnek, az egyszerű hidraulikus géptől a kézben állítható fejhelyzettel a teljesen automatizált celláig. A megfelelő választás sokkal inkább függ a kötegmintától és az átállás gyakoriságától, mint a fő ártól.
| Konfiguráció | Irányítás | Tipikus használat | Ahol Ragyog |
|---|---|---|---|
| Hidraulikus duplafejű | Manuális fejpozicionálás, lábkapcsoló | Javító műhelyek, kis tételek | Egyszerű, masszív, gyorsan tanítható |
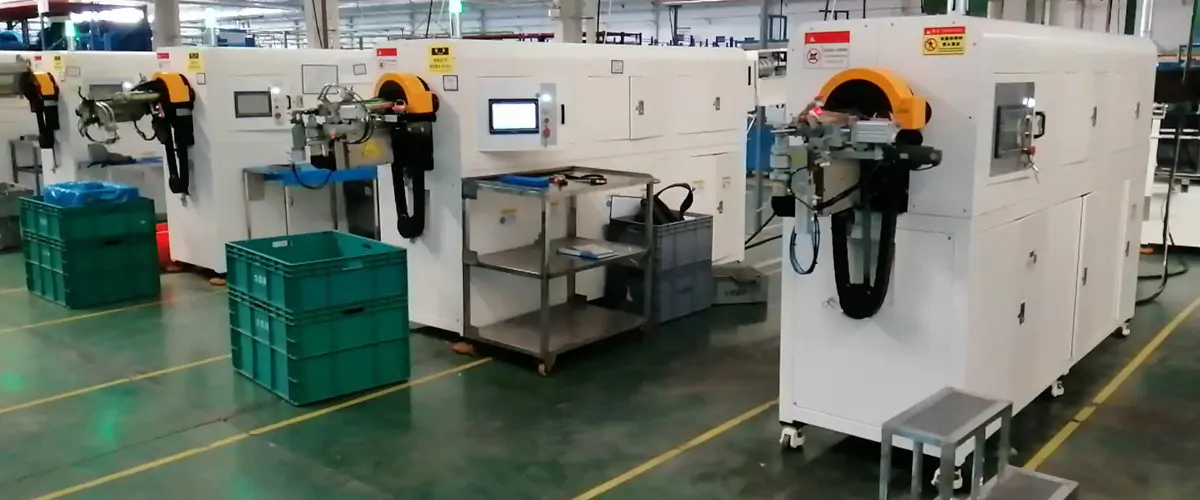
| CNC kétfejű | Szervotengelyek HMI programokkal | Vegyes fékvezetékcsaládok, közepes térfogatú | Ismételhető programok, gyors váltás |
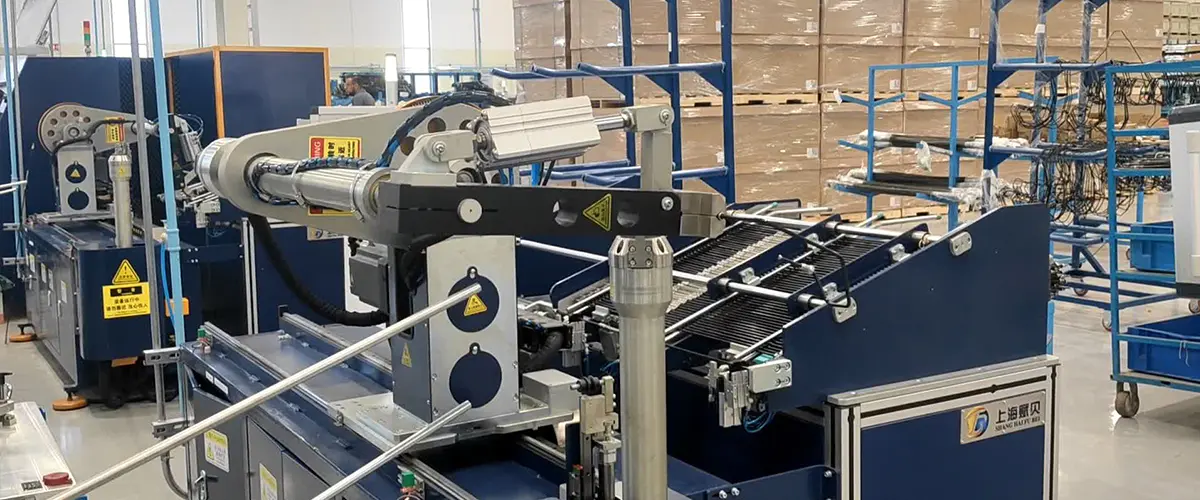
| Teljesen automata duplafej | Szervo plusz automata kezelés | Nagy volumenű autóipari ellátás | Stabil ciklusidők, minimális érintési idő |
A gyakorlatban a legtöbb fékvezetékgyártó valahol a középmezőnyben köt ki: egy CNC gép, amely alkatrészszámonként tárol egy programot, így az átállás inkább visszahívás, semmint újrakalibrálás.
A gépkatalógusok általában vezetnek a tonnatartalommal vagy a létszámmal. A fékcsövek esetében a hasznos számok szűkebbek és specifikusabbak. Vegyen egy mintát a legkeményebb vonalból bármely bemutatóra, és ragaszkodjon a futtatásához.
A Springback az a változó, amely megragadja az embereket. A réz-nikkel fékcső puha és kevésbé kiszámíthatóan rugózik vissza, mint a bevont acél, így ugyanaz a fékező kissé eltérő végső szöget produkál minden anyagon, hacsak a vezérlő nem kompenzálja. A vékony bevonatú acélnak általában előnyös egy tüske vagy egy jól alátámasztott törlőpapucs a belső sugár tisztán tartása érdekében. A keményebb cső kevésbé tűri a túlhajlítást, mielőtt a bevonat megsérülne.
A haszongépjárművek egy harmadik anyagot adnak hozzá: nejlont és PA csövet a légfék-körökhöz, ahol a cső nagyobb, rugalmasabb és sokkal érzékenyebb a szorítónyomásra. A hajlítási logika összefügg, de a beállítások nem átvihetők, ezért érdemes megérteni az anyagcsaládot, mielőtt szerszámot vásárol. Saját megjegyzéseink nejloncsőhajlító gép kiválasztása részletesebben foglalkozzon a különbségekkel.
A mennyiség növekedésével a kényszer általában a hajlítási minőségről a kezelhetőség felé tolódik el. A CNC kétfejű gép a kanyarból kivonja a kezelő megítélését, de továbbra is szüksége van valakire, aki minden csövet be- és kirak. Ez az a pont, ahol egy teljesen automata gép, vagy egy formázósorba integrált hajlító kezd megtérülni a munkával és a következetességgel, nem pedig a pontossággal.
Az értelmes út inkrementális. Kezdje egy olyan géppel, amely megbízhatóan tartja a legszűkebb fékvezeték tűrését, majd automatizálja körülötte a kezelést, ha a folyamat stabil. Ha automatizálást vásárol egy instabil folyamaton, akkor gyorsabban keletkezik a hulladék.
CNC kétfejű csőhajlító gép fék- és hidraulikavezetékekhez CNC kétfejű hajlítógép automatikus be- és kirakodással támogatja a nagy pontosságú, nagy volumenű fék- és hidraulikavezeték-gyártást, segítve a folyamatok stabilizálását a további automatizálás előtt. Termék megtekintése → Teljesen automatikus kétfejű csőhajlító gép felügyelet nélküli gyártáshoz A teljesen automatikus betöltés, a kétvégű hajlítás és kisütés támogatja a folyamatos, nagy volumenű csőgyártást, csökkentve a kézi pozicionálási eltéréseket, ha a hajlítási folyamat stabil. Termék megtekintése → A Shanghai Fubei 2012 óta gyárt csőfeldolgozó berendezéseket, a Songjiangtól származó szervovezérléssel, HMI-vel és számítógépes vezérléssel az egész termékcsaládban. A kétfejű hajlítócsalád ugyanabból a hajlító magból nőtt ki, és ma már hidraulikus, CNC és teljesen automata változatokat is magában foglal, a csővégformázó, leélező, fonó és krimpelő berendezések mellett, valamint komplett autóipari klímacső-alakító sorokat.
A fékvezeték vásárlója számára ez meglehetősen egyszerű: a gép, a szerszámok és a folyamattanácsok ugyanonnan származnak. A legtöbb kérdés, amelyet érdemes feltenni a vásárlás előtt, a csövével, a sugaraival és az adagmintájával kapcsolatos, és egy szállító, aki minden nap hajlítja a csövet, tapasztalatból, nem pedig specifikációból tud válaszolni rájuk. További háttérinformációk a cégről a következő oldalon érhetők el oldalról .
Ha kétfejű csőhajlítót értékel fékcsövekhez, kezdje azzal, hogy megméri a legrövidebb vonalat és a rajta lévő legrosszabb sugarat. Ez a két szám megszünteti a piac nagy részét az Ön számára, és a fennmaradó választást sokkal könnyebben megindokolhatja.
 [email protected]
 +86-021-57678482
 +86-18001603006
 A épület, No. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kína
Szerzői jog © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Fenntartva Automatizált csőfeldolgozó berendezések gyára