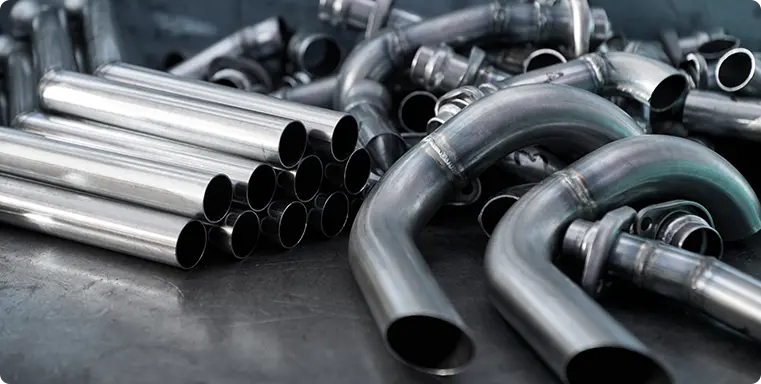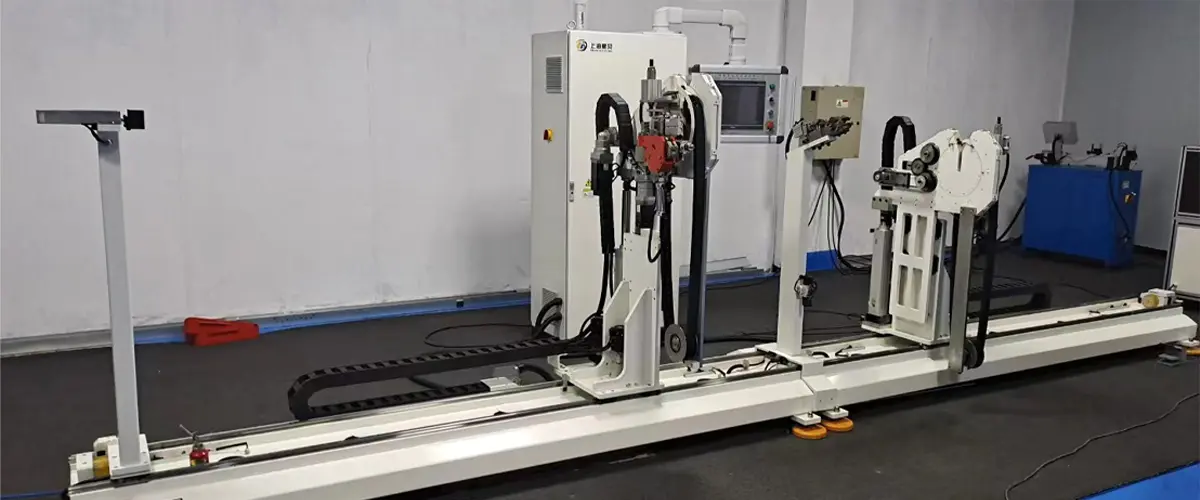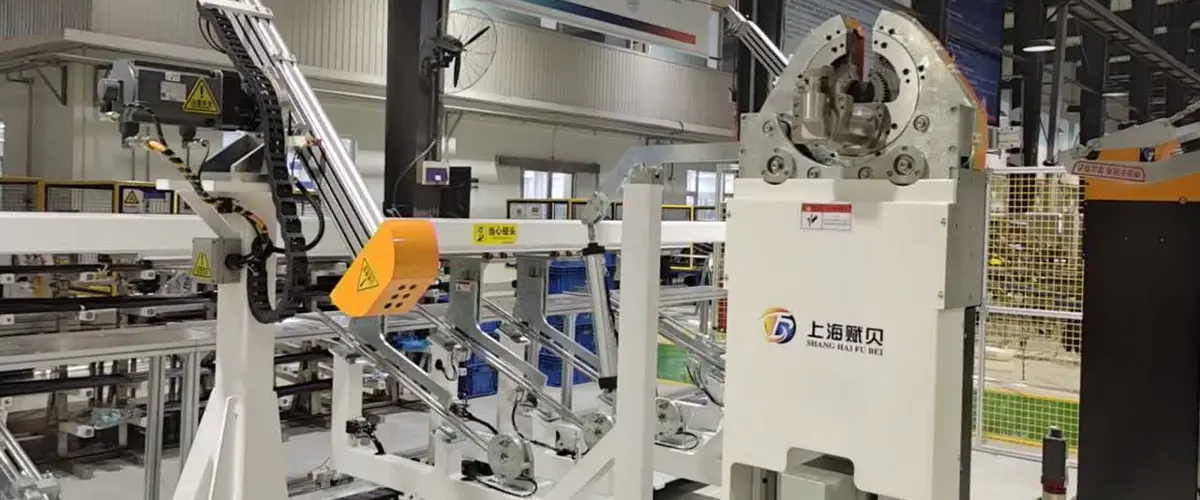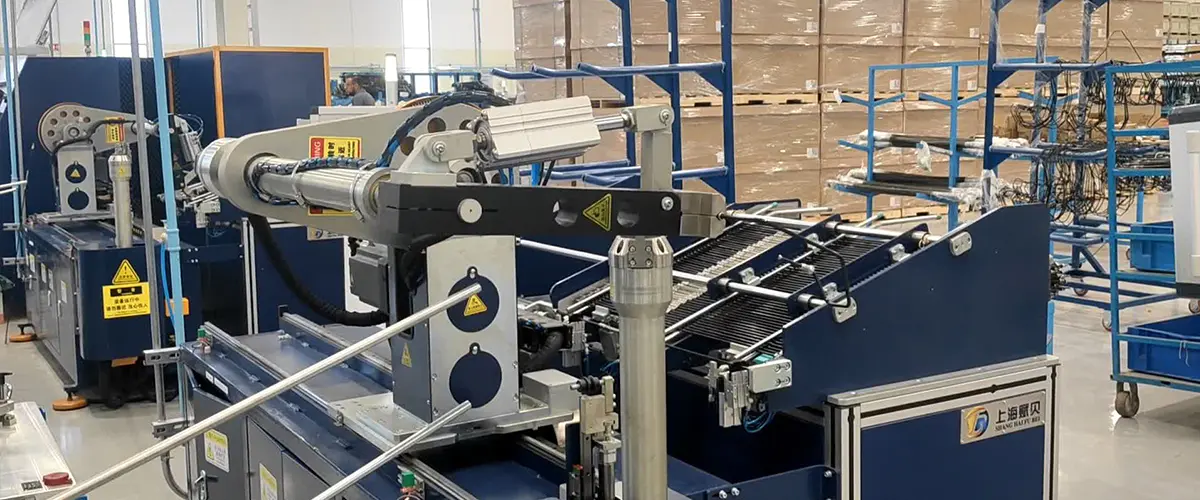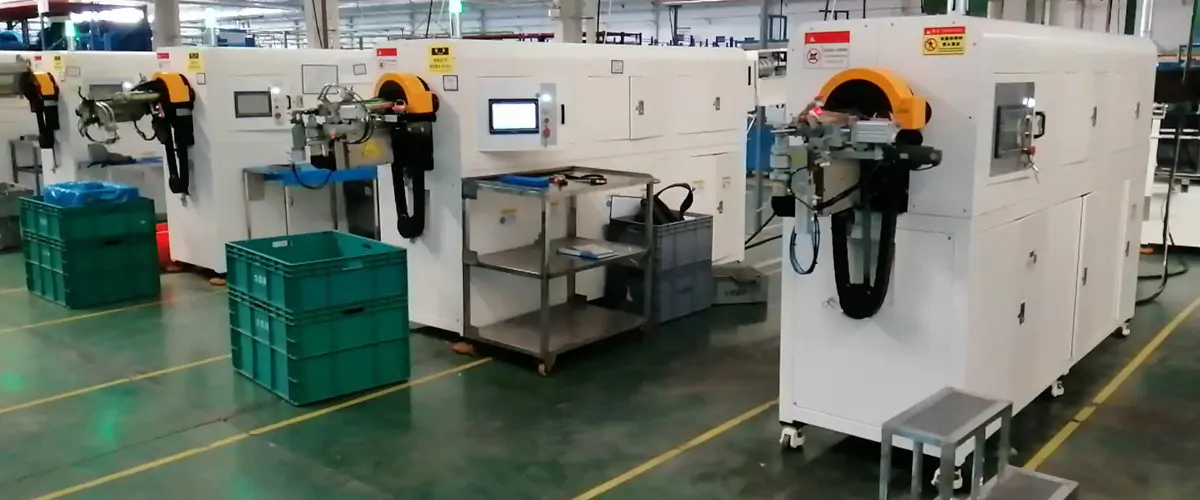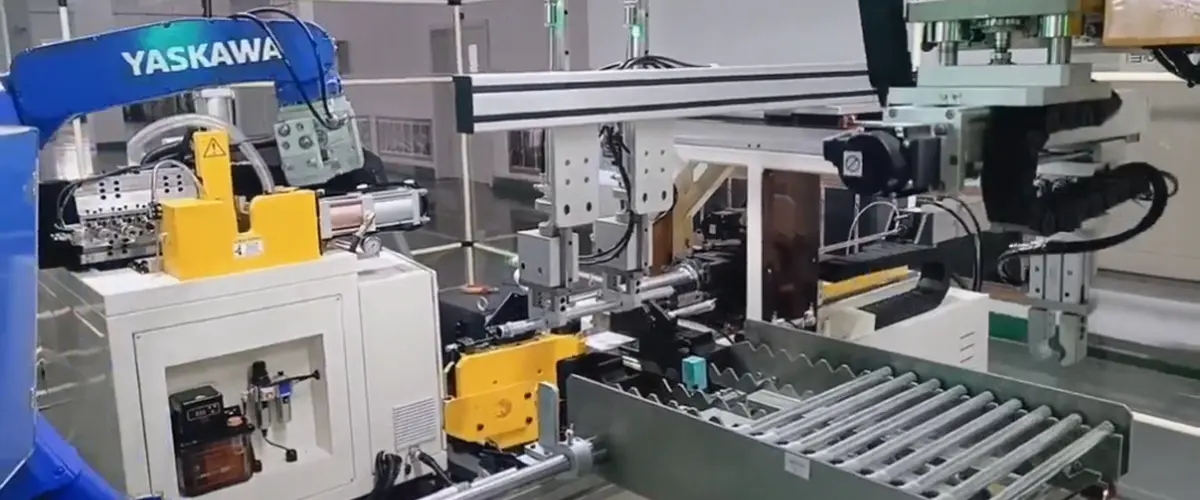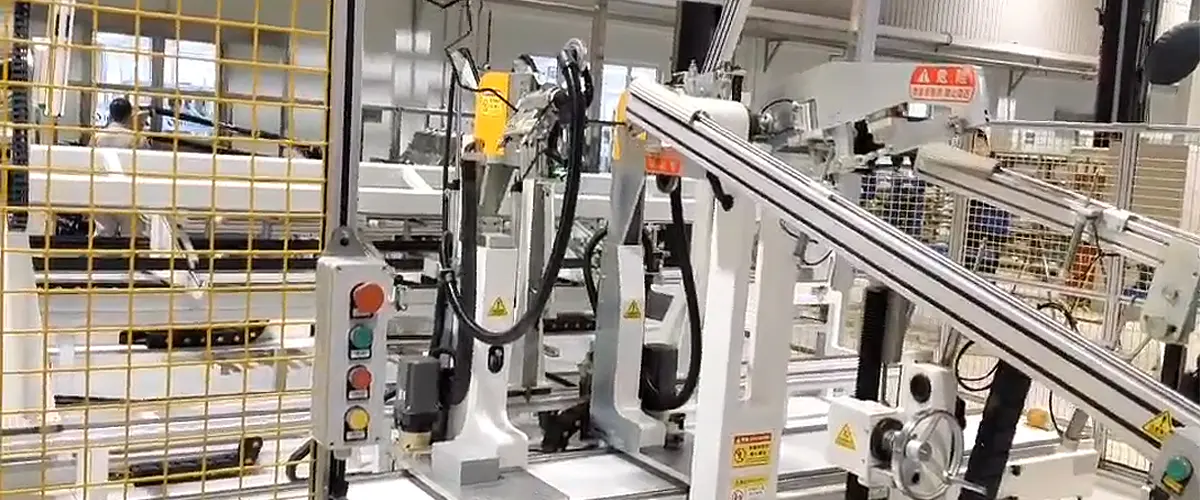


A nejloncsövek, például a PA6 vagy PA66 feldolgozása precíz hőkezelést igényel: az anyagnak el kell érnie egy meghatározott hőmérsékleti tartományt, hogy tiszta legyen, és a hajlítás után azonnal le kell hűteni, hogy megtartsa alakját. A hagyományos berendezések szétválasztják ezeket a lépéseket, termikus inkonzisztenciát okozva, és meghosszabbítják a ciklusidőket. Ez a gép mindhárom fázist – fűtést, hajlítást és hűtést – egyetlen, folyamatos folyamatba integrálja.
Integrált fűtési rendszer: A precíziós vezérlésű elektromos fűtőhenger (csúcsteljesítmény: 6,5 kW) egyenletes, egyenletes hőt juttat a csőbe hajlítás előtt. A hőmérséklet-szabályozást a melegítési fázis egésze alatt fenntartják, hogy az anyag a PA6, PA66 és hasonló minőségekhez megfelelő 80-125°C-os ablakon belül maradjon, megakadályozva az alulmelegedést (ami repedést okoz) és a túlmelegedést (ami rontja az anyag szilárdságát).
Azonnali hajlítás utáni hűtés: A beépített léghűtő rendszer azonnal működésbe lép a hajlítás után, rögzítve a csövet formált alakjában, mielőtt a hővisszanyerés szög- vagy geometriai eltérést okozna. Ez az integrált hűtési lépés az, ami megbízhatóvá és megismételhetővé teszi a gép kimeneti geometriáját – ez jelentős előny a kézi vagy többállomásos megközelítésekkel szemben, ahol a hűtési idő és a körülmények nehezebben szabályozhatók.
Szervo kettős előtolás a több hajlítási pontosság érdekében: A szervo-meghajtású kettős adagolású mechanizmus ±1,5 mm-es előtolási hossztűréssel haladja előre a csövet, és támogatja a szekvenciális több hajlítási műveleteket egyetlen töltési ciklusban. Az egyenletes előtolási pontosság azt jelenti, hogy a hajlítási pontok közötti távolság még összetett csőprofilok esetén is szabályozott marad.
Ciklus sebessége: Az egyedi hajlítási műveletek mindössze 0,1 másodperc alatt befejeződnek, a gyakorlati tartomány 0,1–8 másodperc a csőgeometriától függően, rugalmasságot biztosítva az egyszerű és összetett alkatrészprogramokhoz egyaránt.
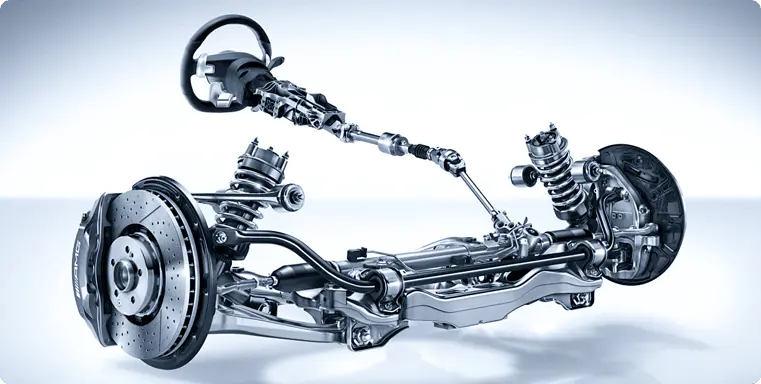
Termelési hatékonyság: A hagyományos többlépcsős berendezésekhez képest ez a gép több mint 50%-kal javítja az általános termelési hatékonyságot, és a kötegelt forgatókönyvek esetén körülbelül 30%-kal csökkenti a folyamatok közötti üresjárati időt. Ezek az előnyök közvetlenül alkalmazhatók olyan nagy volumenű alkalmazásoknál, mint például az autók hűtővezetékei, a féktömlők elvezetése és a pneumatikus kör csövei.
Végpontok közötti minőségi konzisztencia: Mivel a fűtés, hajlítás és hűtés egy automata cellában történik, az alkatrészek minősége már nem függ az állomások közötti kézi átvitel sebességétől vagy gondosságától. A tételben minden cső ugyanazt a hőprofilt és ugyanazokat az alakítási feltételeket tapasztalja, ami szorosabb méretkonzisztenciát és alacsonyabb visszautasítási arányt jelent.