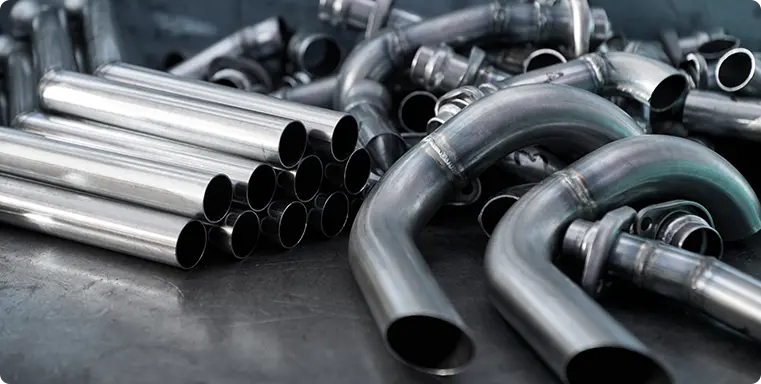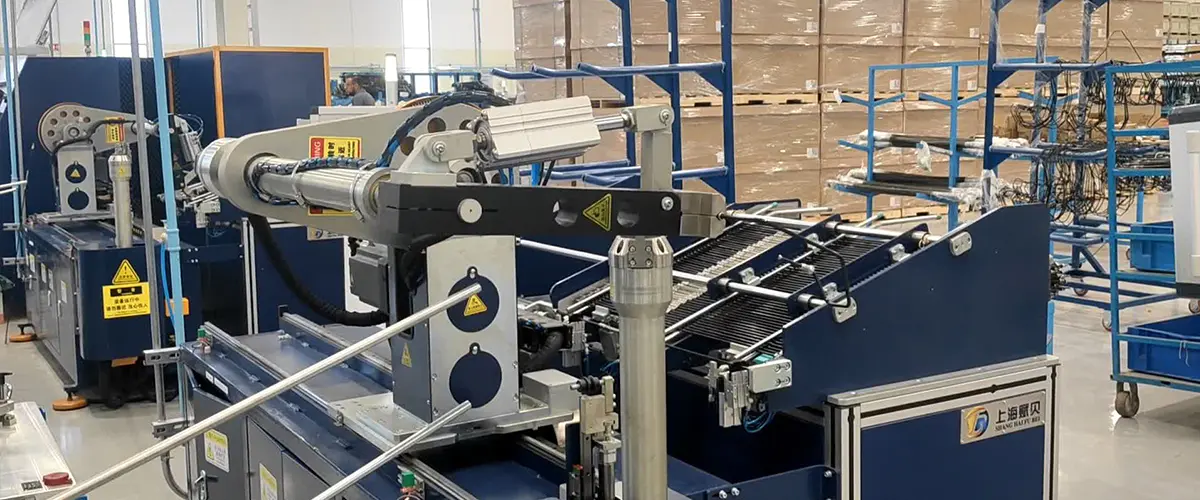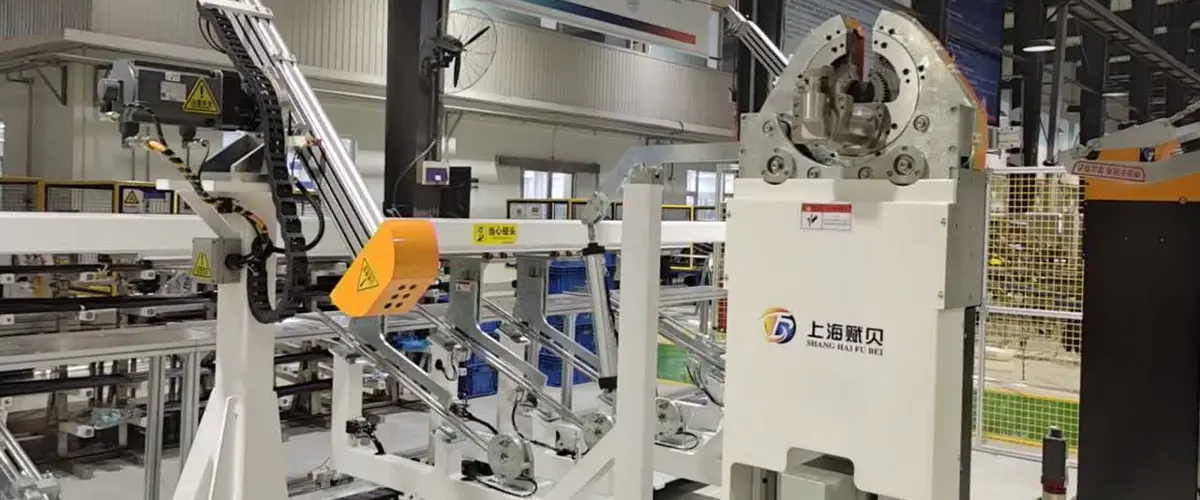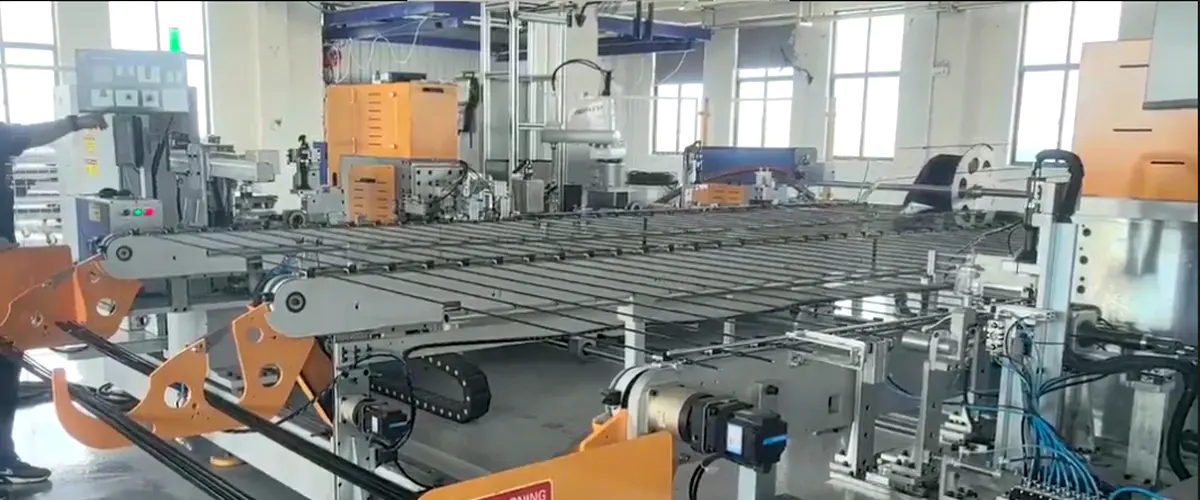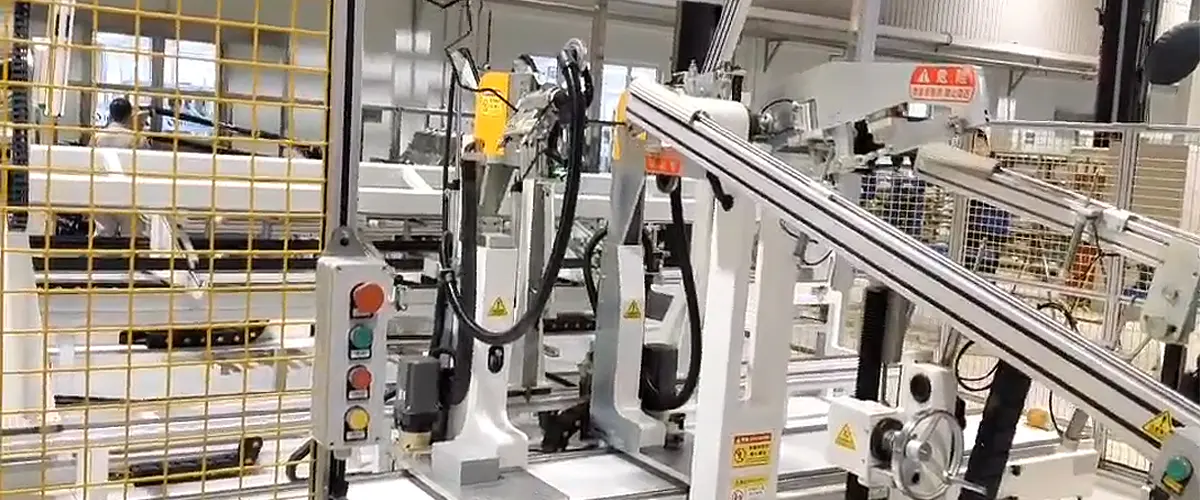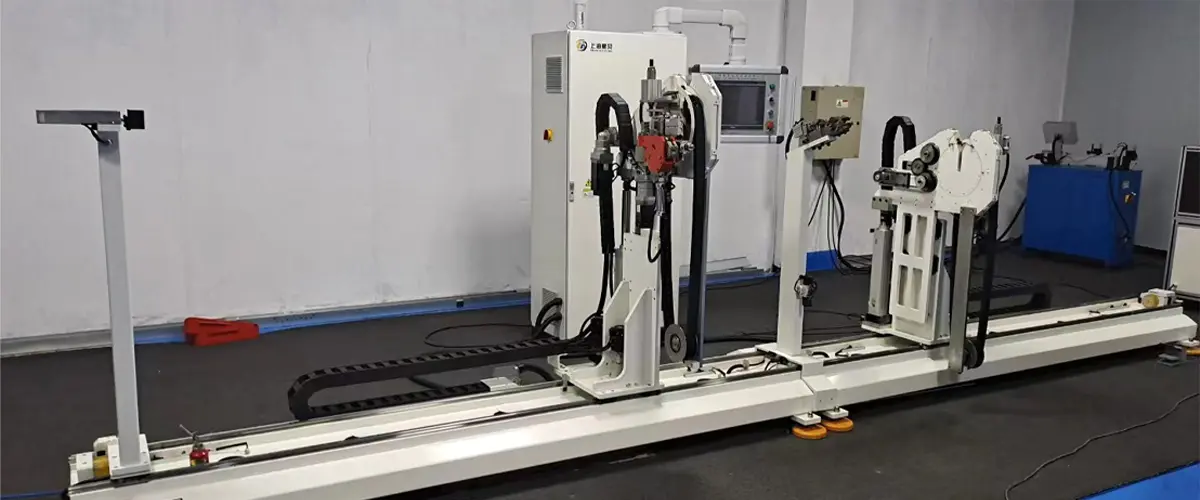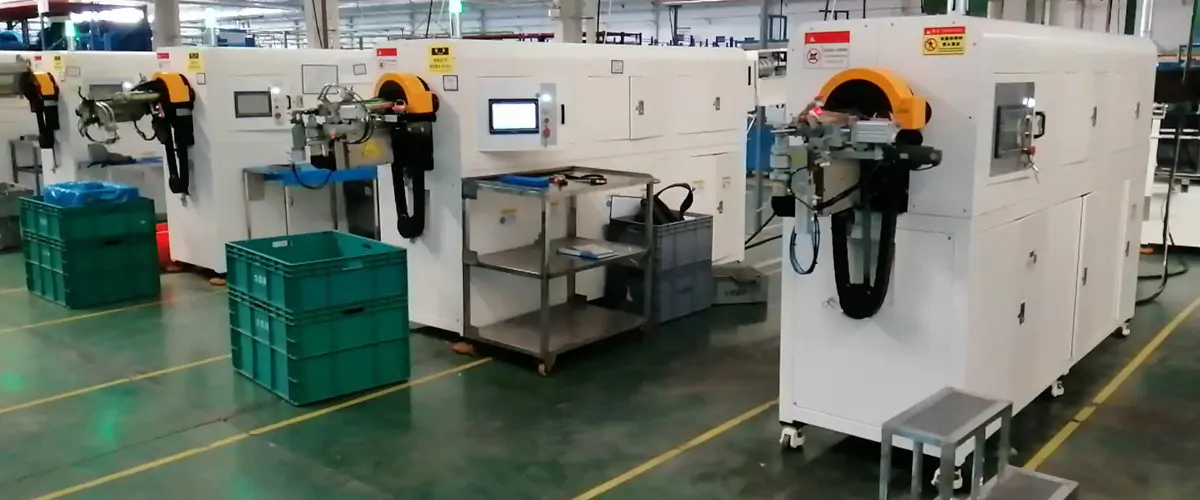


Ezt a rugalmas automatizált vonalat olyan csőalkatrészekhez tervezték, amelyek mindkét végén különböző műveleteket igényelnek – az automatikus betöltést, az első végformázást, a csőhajlítást, a második végformázást és a kirakodást egy folyamatos, teljesen automatizált gyártási folyamatba integrálva.
Differenciált végfeldolgozás: A szimmetrikus gyártósoroktól eltérően ez a rendszer úgy van konfigurálva, hogy külön műveleteket hajtson végre az egyes csövek bal és jobb végén egyetlen gyártási meneten belül. Emiatt jól illeszkedik azokhoz az alkatrészekhez, ahol mindkét vége más-más csatlakozási vagy tömítési funkciót lát el, és oldalanként eltérő formázási geometriát igényel – ez általános követelmény a fékvezetékeknél, az üzemanyag-vezetékeknél és a hidraulikus kör csöveinél.
Minimális kézi bevitel: Az egyetlen manuális lépés a teljes folyamatban a kezdeti csőbetöltés. A behelyezést követően az alkatrész minden további formázási, hajlítási és kirakodási műveleten automatikusan megtörténik. Ez a megközelítés megőrzi a rugalmasságot a változó vagy szabálytalan méretű csövek fogadásában, miközben minimálisra csökkenti a munkaerő bevonását a gyártási ciklus során.
Robotkaros állomások közötti átvitel: Mivel az ezen a vonalon feldolgozott csövek gyakran szabálytalan alakúak, vagy olyan profilokkal rendelkeznek, amelyek nem illeszkednek a szabványos szállítószalagokhoz vagy gravitációs csúszdákhoz, egy robotkar kezeli az állomások közötti átvitelt. A robotkar alkalmazkodik minden cső geometriájához, biztonságos, megismételhető pozicionálást biztosítva minden munkaállomáson anélkül, hogy megjelölné vagy deformálná az alkatrész felületét.
Integrált hajlító állomás: A kétvégi alakításon kívül a vonal tartalmaz egy csőhajlító állomást, amely a csőtestet a kívánt háromdimenziós profilra alakítja. Ez lehetővé teszi az összetett, több műveletet igénylő alkatrészek egy menetben történő elkészítését, így nincs szükség külön alakító- és hajlítógépek közötti munkavégzésre.
Recept alapú átállás: Az összes folyamatparaméter elnevezett receptként kerül tárolásra. Más cikkszámra való váltás csak receptválasztást igényel, ami után a rendszer automatikusan újrakonfigurálja az összes tengelyt és folyamatbeállítást. Ez minimalizálja az átállási állásidőt, és csökkenti az emberi hiba lehetőségét a beállítás során.
Önálló működési képesség: Bár a gépsort úgy tervezték, hogy szélesebb gyártási környezetbe integrálódjon, önálló gépként is képes működni. Ez rugalmasságot biztosít a gyártóknak, hogy önállóan telepítsék, amikor a termelési mennyiségek vagy a munkafolyamat-követelmények még nem indokolják a teljes vonalintegrációt, és szükség szerint később bővíthetik.
Alacsony munkaerő-függőség: A kezdeti rakodási lépésre korlátozódó kézi beavatkozással a vonal nagyon kis kezelői területtel fut. Ez csökkenti az egységenkénti munkaerőköltséget, és megszünteti azt a változékonyságot, amelyet a közbenső lépésekben végzett kézi kezelés egyébként bevezetne a folyamatba.