

Hírek és inspiráció
Lépjen kapcsolatba velünk
PA csőhajlító gép: Gyakorlati útmutató a megbízható csőgyártáshoz
A PA-cső nem a réz- vagy acélcső felnagyított változata, és a PA-csőhajlítógép nem egyszerűen egy fémhajlító, más szerszámmal. A poliamid csöveknek más a rugózási mintája, más a felületi érzékenysége és más a meghibásodási módozatai. Ha valaha is látta, hogy egy csinos kanyar a bilincsek kinyitása után lapított vagy megtört vonallá változik, akkor már tudja, hogy a gépnek, a szerszámoknak és a beállításnak egy rendszerként kell működnie.
Éveket töltöttünk a csőfeldolgozó berendezések megépítésével Sanghajban, és a saját üzletünk tanulságai egyszerűek: határozzuk meg a csövet, ellenőrizzük a hajlítást és bizonyítsuk az eredményt. Ez az útmutató végigvezeti azokat a gyakorlati pontokat, amelyeket megbeszélünk a gyártócsapatokkal, mielőtt egy PA-csőhajlítási projekt a mintáról a soros kimenetre kerül. Ha tágabb kontextusra vágyik, többet is olvashat csőfeldolgozási hátterünkről .
Mit csinál egy PA csőhajlító gép valójában
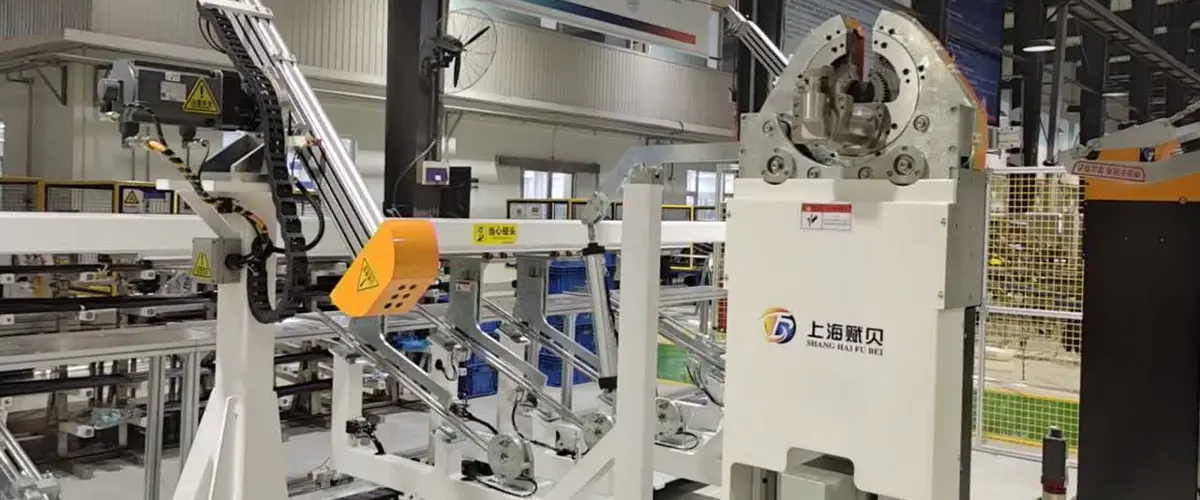
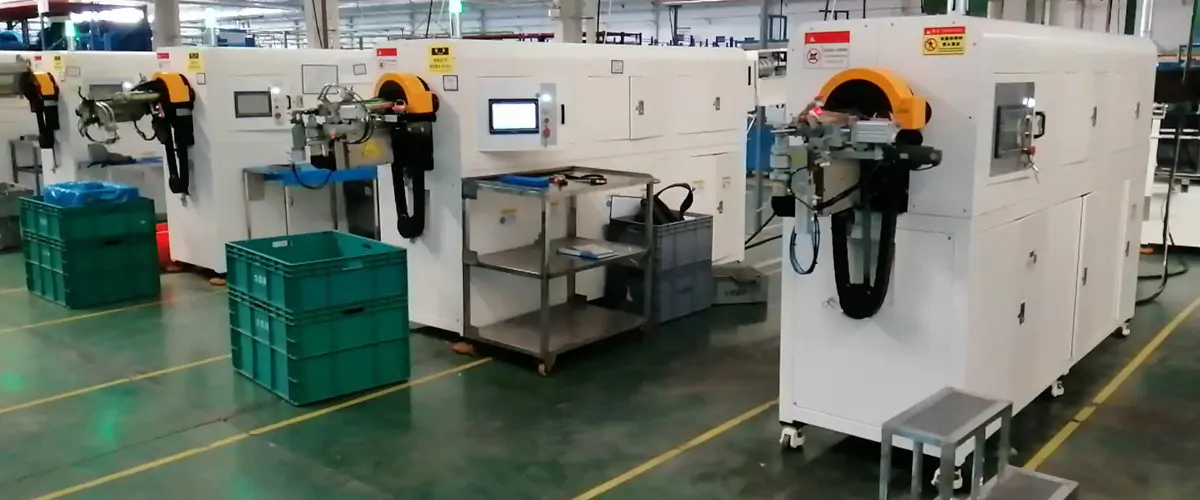
A PA csőhajlító gép szabályozott sorrendben poliamid csövet alakít ki: betáplálás, szorítás, hajlítás, kirakodás. A hajlítószerszám beállítja a középvonal sugarát. A szorítószerszám a csövet a szerszámhoz tartja. A nyomószerszám követi a kanyar külső részét, és segít az anyagáramlás szabályozásában. Egyes beállításoknál ablaktörlő matrica vagy belső támaszték használható a laposodás és a gyűrődés csökkentésére. A PA-val az a különbség, hogy az anyag másképp tolódik vissza. Rugalmas, érzékeny a hőmérsékletre és a nedvességre, és gyakran hajlamosabb a felületi jelölésekre, mint a fém.
Egy gyártógépen nem csak a maximális hajlítási szög a fontos képesség. Ez megismételhetőség: azonos előtolási hossz, azonos hajlítási szög, és ugyanaz a visszarugózási korrekció az első és az ezredik részen. A szervovezérelt tengelyek, a recepttárolás és az áttekinthető ember-gép interfész teszik ezt praktikussá. A jól megválasztott gépnek azt is lehetővé kell tennie, hogy a kezelő beállítsa a szorítóerőt, a hajlítási sebességet és a kompenzációt anélkül, hogy minden változtatást hosszadalmas próbálkozássá változtatna.
Miért hajlik másképp a PA cső?
A poliamid egy család, nem egy anyag. A PA6, PA66, PA11, PA12 és az összetett minőségek hasonlónak tűnhetnek a rajzon, de másképp viselkednek egy hajlítóban. A falvastagság, a külső átmérő tűrése, a gyanta merevsége, a nedvességtartalom és a tárolási feltételek egyaránt befolyásolják az eredményt. Emiatt előfordulhat, hogy az egyik kötegből másolt hajlítási receptet módosítani kell a következőhöz.
- Springback: A PA cső hajlamos jobban visszaállni a hajlítószerszám elengedése után, és a helyreállítás nem mindig lineáris a szögek között.
- Felületi érzékenység: A puha vagy töltött poliamidon olyan szorítónyomok, horzsolások és nyomónyomok jelenhetnek meg, amelyek az acélon nem számítanak.
- Faltámasz: Az alacsonyabb merevség valószínűbbé teszi az oválisságot és a meghajlást, ha a hajlítási sugár szűk, vagy az egyenes szakasz rövid.
- Memória és relaxáció: A kész alkatrészek hajlítás után tovább ellazulhatnak, különösen, ha feszültség alatt vagy változó hőmérsékleten tárolják őket.
Ezek a tulajdonságok nem teszik lehetetlenné a PA hajlítását. Fontosabbá teszik a beállítási fegyelmet. Az a gép, amely stabil szorítóerőt képes megtartani és egy pontos hajlítási szöget megismételni, sokkal értékesebb, mint az, amely csak nagy névleges kapacitást kínál.
A minőséget meghatározó legfontosabb beállítási tényezők
Amikor egy próbát futtatunk, általában öt változót dolgozunk át, mielőtt megítélnénk a gépet vagy a szerszámokat. A sorrend számít, mert ha egyszerre két változót változtatunk, az elfedheti a rossz kanyar valódi okát.
- A cső meghatározása. Ellenőrizze a PA minőséget, a külső átmérőt, a falvastagságot, a tűréshatárt és a nedvesség állapotát. A száraz cső és a kondicionált cső különböző anyagoknak tűnhet.
- Hajlítási geometria. Ellenőrizze a középvonal sugarát, a hajlítási szöget, az egyenes hosszokat és a távolságot a közeli elemektől. A szűk sugarak több támogatást és gondosabb sebességszabályozást igényelnek.
- Szorítónyomás. Használjon elegendő erőt a megcsúszás elkerülésére, de ne annyira, hogy a cső összetörjön vagy megjelölődjön. A puha betétek segíthetnek, de még mindig szilárdan kell tartaniuk.
- Hajlítási sebesség. A gyorsabb nem mindig jobb. A szabályozott sebesség időt ad az anyagnak a folyáshoz, és csökkenti a hirtelen ellaposodást vagy ráncosodást.
- Környezet. A hőmérséklet és a páratartalom jobban befolyásolja a PA-t, mint sok fémcsőanyag. Ha a megismételhetőség számít, a tárolási és gyártási feltételek állandóak legyenek.
Az első cikk után ellenőrizze a hajlítást ovális, falvékonyodás, nyomok és szöghiba szempontjából. Ezután futtasson egy kis adagot, és ellenőrizze újra ugyanazokat a pontokat. Az a folyamat, amely egy mintán működik, de húsz alkatrészen túl sodródik, még nem áll készen a gyártásra.
Szerszámozás és gépkonfiguráció
A szerszámozás az, ahol egy jó gépből jó folyamat lesz. A hajlítószerszám-horonynak meg kell egyeznie a cső átmérőjével, és meg kell támasztania a külső falat anélkül, hogy becsípné. A szorító- és nyomószerszámoknak nagy területen kell érintkezniük a csővel, mert a pontszerű terhelés gyakori oka a nyomok és deformációk kialakulásának. Ha a kanyar szoros, vagy a cső vékony falú, szükség lehet egy ablaktörlő szerszámra vagy belső támasztékra a ív belsejének szabályozásához.
A PA cső esetében szintén fontos a tiszta, száraz szerszám. A fém hajlítását segítő kenőanyag magához vonhatja a port, vagy befolyásolhatja a későbbi összeszerelést, ezért minden kenőanyagot jóváhagyni kell az anyaghoz és a végfelhasználáshoz. A gép vezérlőinek lehetővé kell tenniük a hajlítási szög, a visszarugózási kompenzáció és az előtolás hosszának finombeállítását, olyan receptekkel, amelyek zárolhatók vagy vezérelhetők engedélyszinttel.
- A csőspecifikációnak megfelelő hajlítási sugár és horonyprofil.
- Szorító- és nyomóbetétek, amelyek jelölés vagy zúzódás nélkül tartanak.
- Ablaktörlő vagy belső támaszték, ha a sugárarány vagy a falvastagság megkívánja.
- Receptkezelés, amely rögzíti az egyes cikkszámokhoz használt beállításokat.

Gyakorlati kiválasztási ellenőrzőlista
Használja az alábbi táblázatot kiindulási pontként a gép specifikációjához vagy a szállítói áttekintéshez. Nem helyettesíti a kanyarpróbát, de segít elválasztani a gyártást befolyásoló kérdéseket azoktól a kérdésektől, amelyek csak egy prospektuson mutatnak jól.
| Döntési terület | Mit kell megerősíteni | Miért számít |
|---|---|---|
| A cső specifikációja | PA minőség, külső átmérő, fal, tűrés, nedvesség állapot | A különböző PA fokozatok eltérően térnek vissza, és eltérő támogatást igényelhetnek. |
| Hajlítási geometria | Középvonal sugara, hajlítási szög, egyenes hosszak, hézag | A szűk sugarak és a rövid egyenesek növelik az ovalitás és a jelölések kockázatát. |
| Szerszámozás | Vonóhorony, betétanyag, ablaktörlő vagy belső tartó | A rossz érintkezés még egy alkalmas gépen is összetörheti, megjelölheti vagy lelapulhatja a csövet. |
| Irányítás | Szervotengelyek, recepttárolás, rugós korrekció, hozzáférési szintek | Az ismételhetőség a stabil beállításoktól és az ellenőrzött változtatásoktól függ. |
| Érvényesítés | Első cikk, tételellenőrzés, szivárgás- vagy nyomáspróba, ha szükséges | A megfelelőnek tűnő kanyarnak még bizonyítania kell, hogy megfelel az összeszerelési követelményeknek. |
Ha anyagi családokat is összehasonlít, akkor ez az útmutató a választáshoz a nylon csőhajlító gép hasznos kontextust nyújt a szerszámozáshoz és a csőkezeléshez.
Alkalmazások és termelési integráció
A PA cső gyakori az autóipari folyadék- és levegővezetékekben, a légkondicionáló szerelvényekben és az ipari pneumatikus rendszerekben, bár a pontos minőség és jóváhagyás az alkalmazástól függ. Ezeken a területeken a hajlítógépet ritkán ítélik meg önmagában. Az alapján ítélik meg, hogy képes-e olyan egyenletes hajlítást nyújtani, amely utómunkálat nélkül illeszkedik a következő összeszerelési lépéshez.
Gyártáshoz tervezze a gépet egy sor részeként, ne szigetként. Fontolja meg, hogyan történik a cső betöltése, a kész alkatrészek kirakodása, hol történik az ellenőrzés, és hogyan rögzítik az átállásokat. Ha ugyanabban a cellában több PA cső alkatrészszám is fut, a gyors receptváltoztatás és a szerszámok egyértelmű azonosítása több időt takaríthat meg, mint a maximális hajlítási sebesség kismértékű növelése.
- A cső felületét védő be- és kirakodás.
- Vizsgálati pontok a hajlítási szögre, az oválisra, a hosszra és a jelekre.
- Nyomon követhetőség a csőtétel, a receptúra és a kezelői beállításokhoz.
- Az átállási lépések elég egyszerűek ahhoz, hogy gyártási nyomás alatt megismételjék.
Karbantartás és kezelői szokások
A karbantartás nem elbűvölő, de ez az a hely, ahol sok kanyarprobléma megelőzhető. Minden műszak elején ellenőrizze a szerszámok kopását, polírozását és felhalmozódását. Nézze meg a bilincsbetéteket vágáshoz vagy lapításhoz. Győződjön meg arról, hogy az adagolóvezető egy vonalban van, és az érzékelők tiszták. Vezessen egy kis naplót a hajlítási szög ellenőrzéseiről és a kompenzációs változásokról, hogy látható legyen az elsodródás, mielőtt hulladékká válna.
A kezelőknek azt is tudniuk kell, hogyan néz ki egy jó kanyar az egyes cikkszámoknál. Egy enyhe nyom lehet kozmetikai az egyik tubuson, és egy selejt a másikon. Az áttekinthető átvételi minták, a jó világítás és a kétes alkatrészek rövid eszkalációs útvonala többet tesz a minőség érdekében, mint egy hosszú kézikönyv, amelyet senki sem olvas el.
A PA csőhajlító gép kiválasztása igazából az illeszkedés kérdése: illeszkedik a cső, a szerszámok, a vezérlőrendszer és a gyártási rutin közé. Kezdje a csővel és a hajlítási rajzzal, végezzen gondos próbát, és érvényesítsen egy kis tételt, mielőtt felnagyítaná. Ha elküld nekünk egy mintacsövet, egy hajlítási rajzot és egy kitűzött ciklusidőt, segítünk a gyakorlati részletek átdolgozásában és a feladatnak megfelelő konfiguráció kiválasztásában.
PREV:No previous
article
KÖVETKEZŐ:Teljesen automatikus kétfejű csőhajlító gép: Gyakorlati vevői útmutató
KÖVETKEZŐ:Teljesen automatikus kétfejű csőhajlító gép: Gyakorlati vevői útmutató
Érdekel az együttműködés vagy kérdése van?
Kapcsolódó termékek
Kapcsolatfelvétel
-
 [email protected]
-
 +86-021-57678482
-
 +86-18001603006
-
 A épület, No. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kína
Termékek
Gyorsan
QR-kód
Szerzői jog © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Fenntartva Automatizált csőfeldolgozó berendezések gyára
A TETEJÉRE