Ipari hírek
Otthon / Hírek / Ipari hírek / Automatizált csőfeldolgozó berendezések: Vevői útmutató a gép kiválasztásához
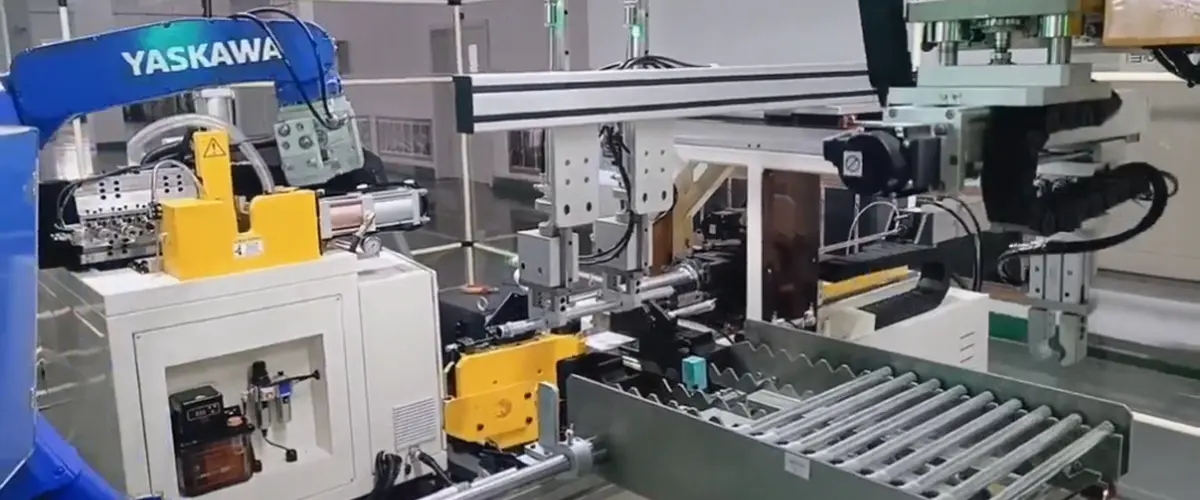
Az automatizált csőfeldolgozó berendezés nem egyetlen gép; ez egy döntés arról, hogy a csőgyártás hány lépése futhat le kézi mérés és beállítás nélkül. A legjobb idő az automatizálásra, ha az alkatrész geometriája stabil, a térfogatok gyorsabb ciklust tesznek szükségessé, és a minőségi probléma emberi kezelésből ered. Ez a cikk elmagyarázza, mit is tartalmaz a berendezéskategória, hogyan válasszunk az önálló gépek és az automata sorok között, és hogyan csökkenthetjük a rossz konfiguráció vásárlásának kockázatát.
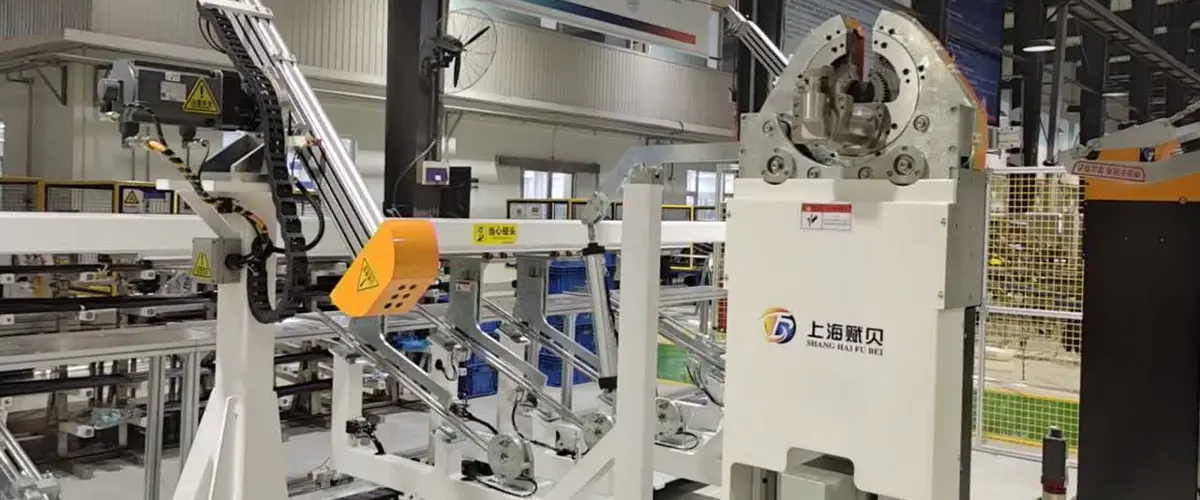
Automatizált csőfeldolgozó berendezések olyan gépekre vonatkozik, amelyek programozott vezérlés mellett alakítják, vágják, hajlítják vagy előkészítik az üreges kerek munkadarabok végeit. Ide tartoznak a CNC csőhajlítók, a kétfejű hajlítógépek, az egyfejű hajlítógépek, a végformázók, a leélezőgépek, a fonógépek és a krimpelőgépek. Ide tartoznak azok az integrált vezetékek is, amelyekben egy csövet kötegből töltenek be, hajlítanak, alakítanak ki és raknak ki anélkül, hogy a kezelő hozzáérne.
Három művelet számít leginkább az autóipari és HVAC-gyártásban: a hajlítás megváltoztatja a cső útját; a végformázás karimát, peremet vagy csökkentett átmérőt hoz létre, így tömlőt vagy szerelvényt lehet csatlakoztatni; és a vágás vagy letörés határozza meg, hogy a cső milyen tisztán lép be a következő állomásra. Az automatizált berendezések szervomeghajtókkal, tárolt programokkal és érzékelőkkel vezérlik ezeket a lépéseket. Ez az, ami elválasztja a kézi hajlítótól vagy a kézi leélezőszerszámtól.
| Berendezés kategória | Tipikus műveletek | Kulcsfontosságú szempont |
|---|---|---|
| Csőhajlító gépek | Egy- vagy kétfejes hajlítás, CNC vezérlés | Egy gép le tudja fedni az alkatrészcsalád összes hajlítási sugarát? |
| Végalakító és letörő gépek | Kiszélesedés, gyöngyfűzés, redukálás, letörés | A csővégek készen állnak a szerelvényekre az összeszerelés előtt? |
| Automatikus gyártósorok | Etetés, hajlítás, alakítás, kirakodás | Szüksége van folyamatos áramlásra a pufferek eltávolításához? |
Használja ezt a táblázatot kiindulási pontként, ne végső specifikációként. A pontos elrendezés a cső átmérőjétől, falvastagságától, anyagától és hajlítási sugarától függ.
Az automatizált csőfeldolgozó berendezéseket gyakran a CNC tengelyek számával értékesítik, de a kimenet minősége függ a szorítóerőtől, a hajlítószerszám anyagától, a tüsketartótól és a szerszámok beállításától. A vékony falú csövekhez tüskére van szükség, hogy megakadályozza a ráncokat és a belső sugarú összeesést. A nagy szilárdságú acél és alumínium merev vázat igényel, amely elhajlás nélkül tartja a tűréseket. Kérjen elérhető tűrést a hajlítási szögre, síkra és véghosszra vonatkozóan. Az autóipari csövek hajlítására vonatkozó általános elvárások körülbelül ±0,1° a szögben és ±0,1 mm a pozícióban, de ezek az értékek megfelelő szerszámozást és kezelői beállítást igényelnek.
Az anyag megváltoztatja a gép konfigurációját is. A nylon vagy PA cső másként viselkedik, mint az acél fékvezeték. A nejlon hajlításához kisebb nyomásra és eltérő tüskére vagy szerszámgeometriára van szükség a lapos foltok elkerülése érdekében. Ha a terméke műanyag csöveket tartalmaz, a felszereléslistájának tartalmaznia kell a speciális hajlítószerszámokat vagy egy állítható paraméterekkel rendelkező gépet.
A befejező műveletek ugyanolyan fontosak, mint a hajlítások. A cső meghajlítása után kiszélesedik, gyöngyösödik és letörődik. Ha automatizálja a hajlítót, de továbbra is kézzel készíti elő a végeket, az összeszerelés minősége továbbra is romlik. Az automatizált vonalak ezt a műveletek integrálásával oldják meg, míg az önálló gépek jobb ütemezéssel és kezeléssel érhetik el ugyanezt az eredményt.
A legtöbb beszerzési hiba azért történik, mert a vevő alkatrészcsalád helyett egy géptípussal indul. Először tedd fel ezt a három kérdést.
Az egy vagy két hajlítású, egyoldali hajlított csövek egyfejű géppel kezelhetők. Azok az alkatrészek, amelyek mindkét végén hajlítást igényelnek, jobban megfelelnek a kétfejes gépnek, mivel a két oldal koordinált marad, és a kezelőnek nem kell a csövet forgatnia a műveletek között. A többféle átmérőjű és hajlítási szöggel rendelkező családok számára a CNC kétfejű csőhajlító gép szervohajtású tengelyekkel ismételhetőséget és gyorsabb programváltást biztosít.
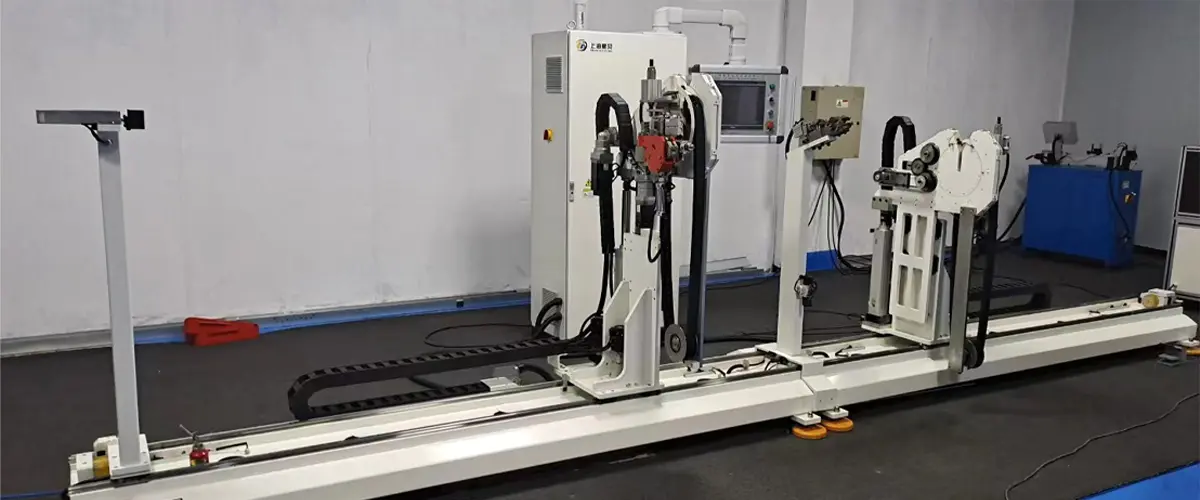
 CNC kétfejű csőhajlító gép fék- és hidraulikavezetékekhez Ez a szervohajtású, kétfejű hajlító 4,76-6,35 mm-es csöveket kezel, és 180°-ban hajlítható meg automatikus terhelés mellett. Integrált koordináta-konverziója leegyszerűsíti a több hajlítási programozást, így jól illeszkedik, ha egyenletes kétvégű hajlításokra van szüksége anélkül, hogy az alkatrészeket a műveletek között elfordítaná. Termék megtekintése →
Határozza meg a szükséges teljesítményt órarészekben és a műszakok számában. Egy önálló gép is elég, ha nem a hajlító a szűk keresztmetszet. Ha nagy teljesítményre van szüksége több állomáson, akkor indokolt egy automatizáltabb konfiguráció. Kerülje az évekig nem használt többletkapacitás vásárlását, mert ez növeli a karbantartási költségeket és az alapterületi nyomást.
Kis tételek esetén az eszközök cseréjére és az új programok betöltésére fordított idő közvetlen költséget jelent. A teljesen automata egyfejű csőhajlító gépek segítenek itt, mert kombinálják a tárolt programokat, a motoros pozicionálást és a gyors befogást. Lehetővé teszik, hogy egy gép az egyik csőátmérőről a másikra mozogjon minimális kézi beállítás mellett. Az átállási idő lerövidítésével a kisebb tételeket is gazdaságilag életképessé teszik.
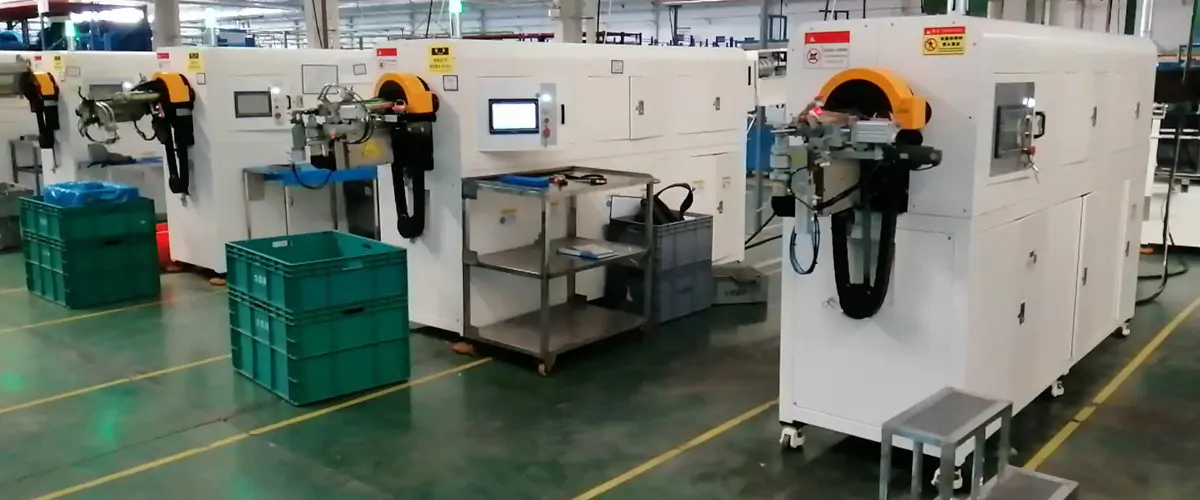
Teljesen automatikus egyfejű csőhajlító gép Siemens PLC-vel A Siemens PLC-vel és teljes szervohajtással rendelkező gép automatizálja a rakodást, hajlítást és a kimenetet, hogy csökkentse a kézi munkát és a kézi kezelés által okozott mérethibákat. Kompakt kialakítása és az összetett geometriákkal való kompatibilitása megfelel a kis szériás gyártásnak, ahol a gyors átállás csökkenti az összköltséget. Termék megtekintése → Az egycsöves hajlítógépről az automata vonalra való átállás akkor indokolt, ha a szűk keresztmetszet az anyagmozgatás, vagy ha az alkatrész egymás után több műveletet igényel. Az autók légkondicionáló csőformázásához használt automatikus gyártósor például egy áramlásban kombinálhatja a vágást, hajlítást, végformázást és a szivárgásvizsgálat előkészítését. Az előny a kevesebb folyamatban lévő munka és kevesebb puffer. A kockázat az, hogy a rossz integráció több állomáson leállást okoz.
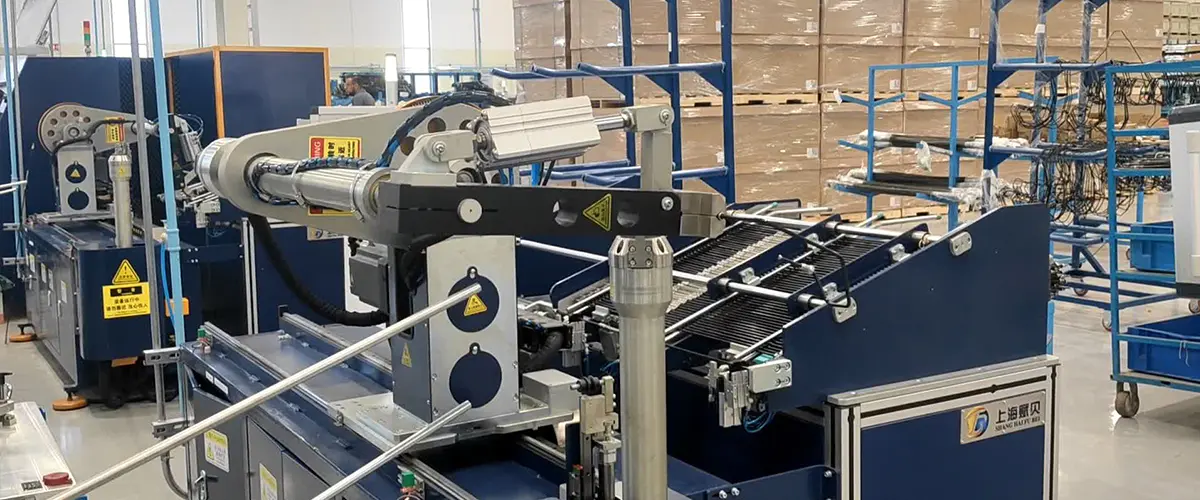
Automatikus gyártósor autóipari légkondicionáló csőalakításhoz Ez a vonal ötvözi az automatikus betöltést, a kétvégű alakítást, a hajlítást és a kirakodást, egy robotkarral, amely szabálytalan csöveket szállít az állomások között. Olyan alkatrészekhez tervezték, amelyek mindkét végén különböző műveleteket igényelnek, így ideális olyan légkondicionáló csövekhez, amelyeknek bonyolultabb hajlítási utakat és egy áramlási sorrendet igényelnek. Termék megtekintése → A gyakorlatban ugyanaz a berendezés különböző végtermékeket szolgálhat ki. A fékcsőszerelvények kis átmérőjű acélcsövek, mindkét végén szimmetrikus ívekkel, ezért gyakran a duplafejű hajlító a vonal magja. A légkondicionáló csövek nagyobbak, és bonyolultabb hajlítási utakat, valamint végformázást igényelnek, ami pontosan az a hely, ahol egy automatikus vonal egyenletesen tartja az egyes ívek helyzetét. Egy nemrég átadott kulcsrakész csőfeldolgozási megoldás egy nagyobb autóipari vásárló számára bemutatja, hogyan kell a vonaltervezésnek a tényleges alkatrészrajzokon és a gyártási célokon alapulni.
Mielőtt elkötelezné magát, hasonlítsa össze az építőket ugyanazokkal a bizonyítékokkal, amelyeket bármilyen tőkevásárláshoz használna. Tekintse meg a vezérlőrendszert, a szervotengelyek számát, a szerszámok merevségét és a szervizreakciót. Kérje a meglévő telepítéseket és a hasonló alkatrészeket üzemeltető cégek elérhetőségeit.
A hitelesség ellenőrzésének egyik módja a a gyártó saját háttere . Az építő, aki a gépet tervezi és gyártja, ahelyett, hogy egyszerűen összeszerelné a vásárolt alkatrészeket, általában meg tudja magyarázni a szervó mérete, a keret merevsége és a szerszám élettartama közötti kompromisszumot. Valószínűbb, hogy egyedi megoldást kínálunk, ha az alkatrész nem fér bele egy szabványos katalógusba.
A gyakori beszerzési kockázatok közé tartozik a nehezen programozható vezérlőcsomaggal rendelkező gép kiválasztása, az elégtelen helyi szolgáltatás és a nem dokumentált szerszámok. Ezek a kockázatok a telepítés után jelennek meg, nem az árajánlatban, ezért ügyeljen arra, hogy az értékesítési ajánlat tartalmazza a képzést, a dokumentációt és az egyértelmű alkatrészlistát.
Az automatizált csőfeldolgozó berendezések széles kategória, de a megfelelő választás szűk. Kezdje azzal az alkatrészrel, amely a legtöbb utómunkát okozza vagy a legtöbb munkát igényli. Térképezze fel a folyamatot az egyenes csőtől a kész összeszerelésig. Ezután döntse el, hogy egy CNC hajlítógép, egy kétfejű gép vagy egy automata sor kielégíti-e a tűrés- és térfogatigényt. Az ugyanazt a hajlítást ezerszer megismétlő gép csak akkor hasznos, ha a körülötte lévő rendszer ugyanolyan megbízhatóan tud anyagot adagolni, szerszámokat cserélni és alkatrészeket kirakni.
Csökkenti a kockázatot, ha olyan gyártótól vásárol, amelyik képes az alkalmazástervezést és a vonalintegrációt biztosítani. A legdrágább hiba az, hogy nem fizetünk túl egy gépért; ez egy olyan gép vásárlása, amely állandó beállítás nélkül nem tudja működtetni a tényleges alkatrészcsaládot.
 [email protected]
 +86-021-57678482
 +86-18001603006
 A épület, No. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kína
Szerzői jog © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Fenntartva Automatizált csőfeldolgozó berendezések gyára