

Hírek és inspiráció
Lépjen kapcsolatba velünk
Kétfejű csőhajlító gép: Gyakorlati útmutató csőgyártóknak
A cső- és csőgyártás során a hajlított alkatrész valós költsége gyakran a második menetben rejtőzik. Amikor egy alkatrésznek két szimmetrikus hajlításra van szüksége, például egy U-hajlításra, egy pár illeszkedő eltolásra vagy egy téglalap alakú keret két lábára, az egyfejű gép hajlításra, elengedésre, áthelyezésre és ismételt hajlításra kényszeríti a kezelőt. A kétfejű csőhajlító gép megszünteti ezt a duplikációt azáltal, hogy két hajlítófejet szerel egy ágyra, így mindkét ív egyetlen szinkronizált ciklusban jön létre.
Ez az útmutató elmagyarázza, hogyan működnek ezek a gépek, miben térnek el a fő konfigurációk, mely specifikációk döntik el, hogy egy gép illeszkedik-e az Ön alkatrészeihez, és hol kapja meg a helyét a kétfejű platform a műhelyben.
Hogyan működik a kétfejű csőhajlító gép
A kétfejű hajlító két hajlítóegységet hordoz, amelyeket általában bal és jobb fejnek neveznek, egy közös gépalapon. A csövet befogják és közéjük tartják, és mindegyik fej egy hajlítószerszámot forgat a saját középpontja körül, hogy egy hajlatot hozzon létre. Mivel a fejek ugyanazon a tengelyen ülnek, a két ív közötti távolságot a fejek távolsága határozza meg, míg a hajlítási szöget mindkét oldalon a gépi vezérlőrendszer vagy az állítható mechanikus ütközők szabályozzák.
A szervohajtású gépeken a fej forgatása és a csőpozicionálás is programozható, így az egyik alkatrészről a másikra történő váltás azt jelenti, hogy egy eltárolt program előhívását jelenti a beállítás kézzel történő újraépítése helyett. Ebben rejlik az igazi előny: megismételhető geometria és a ciklusidő, amely közel a fele annak, mint amennyire egy egyfejes gépnek szüksége van ugyanahhoz a szimmetrikus részhez.
Egy határt érdemes megérteni vásárlás előtt. A legtöbb kétfejű gép egyetlen síkban hajlik. Ha az Ön alkatrésze síkbeli hajlításokat is igényel, akkor általában szükség van egy CNC hajlítóra forgó kocsival, vagy egy második műveletre egy másik gépen. A gép architektúrájának az alkatrészgeometriához való illesztése az első döntés, és minden más ebből következik. Ha lépésről lépésre szeretne felfrissíteni az alapokat, olvassa el a következő cikkünket hogyan működik egy csőhajlító gép lefedi a hajlítás, a befogás és a rugózás alapvető mechanikáját.
Egyfejű vagy kétfejű? Gyors összehasonlítás
Egyik platform sem jobb általánosan. Az alábbi táblázat összefoglalja azokat a kompromisszumokat, amelyeket leggyakrabban tárgyalunk, amikor az ügyfelek elküldik nekünk alkatrészrajzaikat.
| Megfontolás | Egyfejű CNC hajlító | Kétfejű csőhajlító gép |
|---|---|---|
| Hajlítás ciklusonként | Egy | Kettő, egyszerre alakult |
| Tipikus alkatrészformák | Összetett háromdimenziós csőfuttatások | Szimmetrikus U-hajlítások, eltolások, párhuzamos lábak |
| Ciklusidő szimmetrikus részeken | Hosszabb, a hajlítások közötti áthelyezés miatt | Rövid, egy ciklus alatt elkészült |
| Hajlítási sík | Többsíkú kocsiforgatással | Általában egyetlen repülőgép |
| Szerszámozás | Egy set of bend and clamp dies | Két egyező készlet, gyakran tükrözve |
| Legjobb illeszkedés | Kis hangerő, nagy választék, 3D részek | Közepes és nagy hangerő, ismétlődő szimmetrikus részek |
A kétfejű hajlítógépek fő konfigurációi
CNC kétfejű csőhajlító gép
A szervomotorok a fejeket és a pozicionáló tengelyeket is meghajtják, a hajlítási szögeket pedig az érintőképernyőn kell megadni, nem pedig kézzel. Több tucat cikkszámhoz tartozó programok tárolhatók és előhívhatók, így az átállás rövid lesz, és a köteg első része megegyezik az utolsóval. Ezt a konfigurációt javasoljuk, ha egy műhely szimmetrikus alkatrészek keverékét hajlítja meg, és műszakonként többször vált.
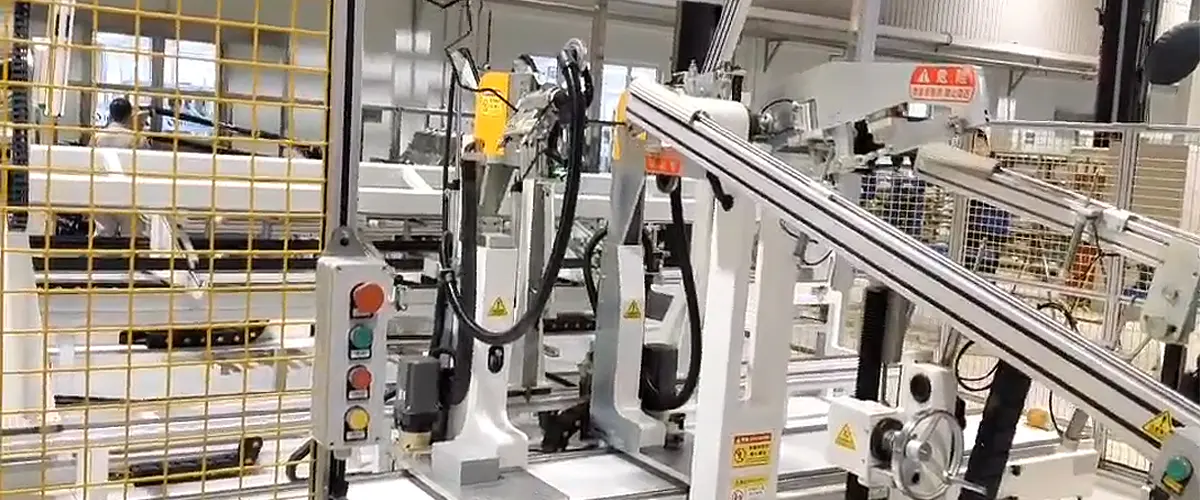
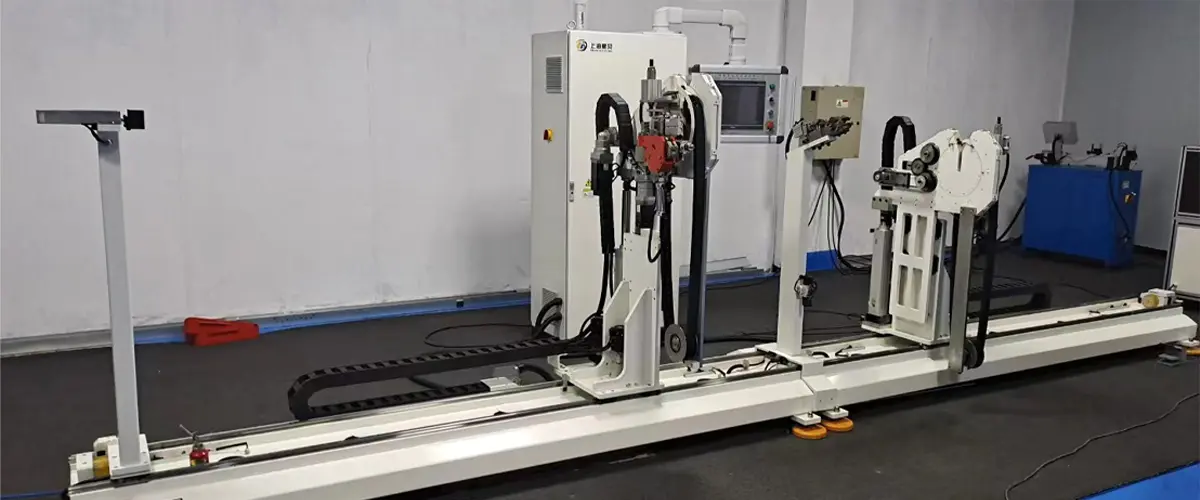
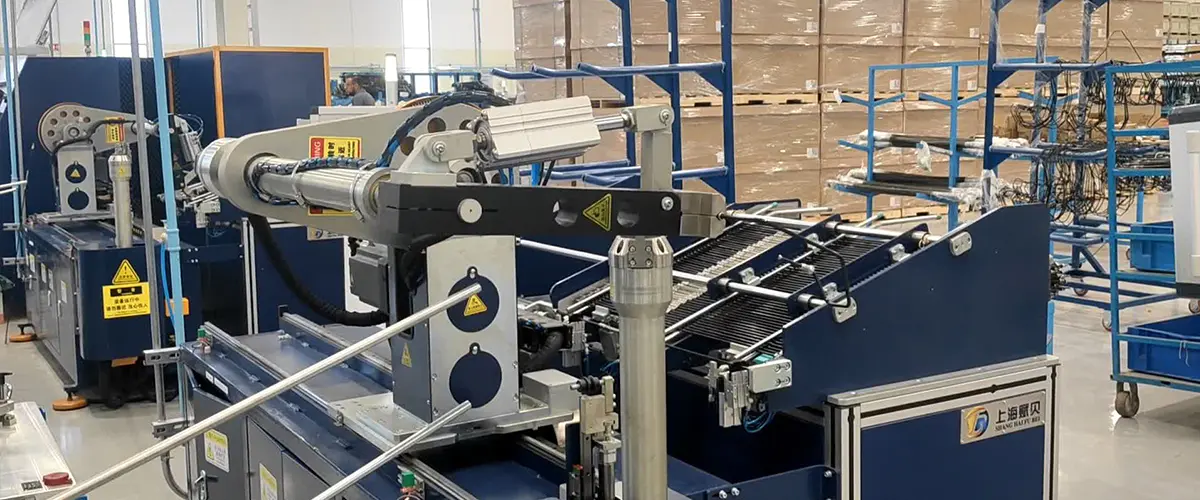
 CNC kétfejű csőhajlító gép Az 1000–5000 mm-es hossztartományban fék- és hidraulikavezetékek nagy pontosságú, nagy volumenű gyártására tervezett CNC kétfejű csőhajlító teljesen integrálja a... Termék megtekintése →
Teljesen automatikus Kétfejű csőhajlító gép
Az automatizálás hozzáadja az adagolást, a pozícionálást és az ürítést, így a kezelő felügyeli a ciklust ahelyett, hogy minden csövet kezelne. Növekszik az áteresztőképesség, és ami ugyanilyen fontos, a konzisztencia is nő, mivel a csövet nem kézzel, hanem a gép mellett helyezik el. Ezek a gépek egyetlen cikkszámú nagy tételekhez is alkalmasak, és szélesebb csőfeldolgozó sorba kapcsolhatók végformázó vagy vágó berendezéssel.
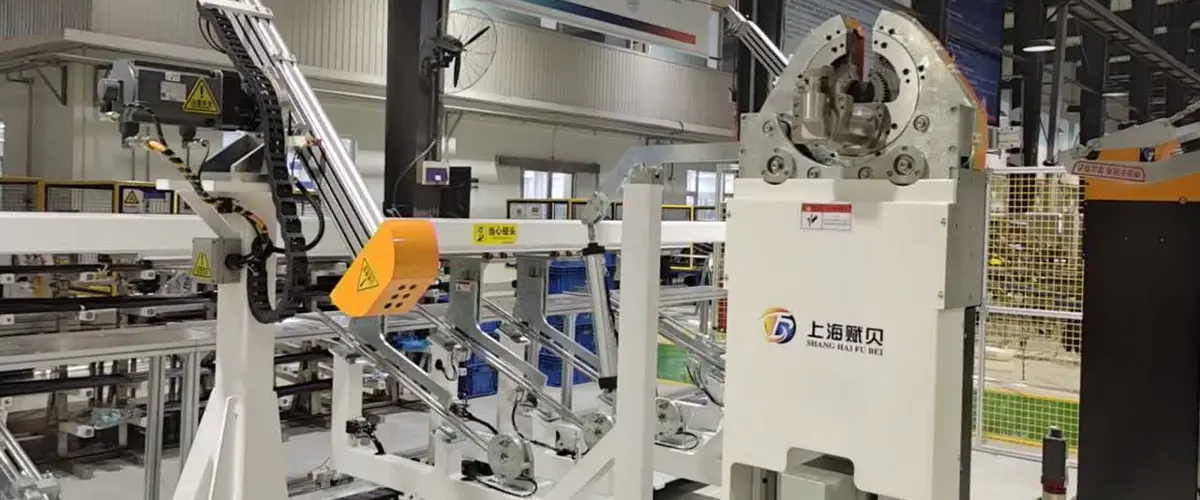
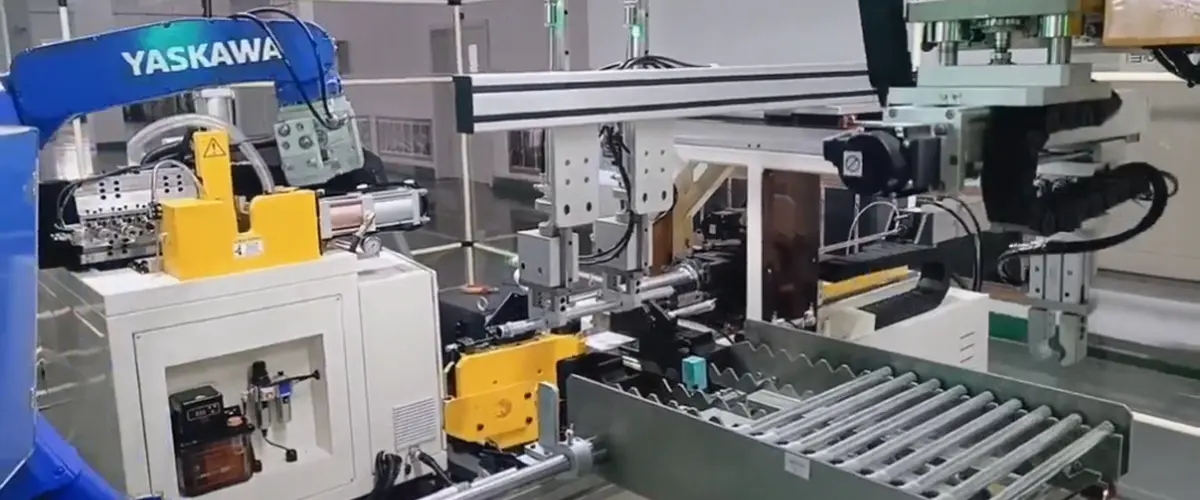
Teljesen automatikus Double-Head Pipe Bending Machine Az 1000-5000 mm hosszúságú csövek felügyelet nélküli, nagy volumenű gyártására készült ez a teljesen automatikus CNC kétfejű csőhajlító a teljes folyamatot... Termék megtekintése → Kétfejű hajlító fékcsövekhez
A fékvezetékek speciális esetek. Az átmérők kicsik, a falak vékonyak, és a felület gyakran bevonattal vagy bevonattal van ellátva, ezért a szorításnak kíméletesnek kell lennie, a szerszámoknak pedig finomnak kell lenniük. Az erre a munkára épített gépek szoros osztású fejeket, precíz hajlítószerszámokat és gondosan ellenőrzött szorítónyomást használnak a hajlítási sugár ovális, kihajlás vagy felületi nyomok nélküli megtartásához.
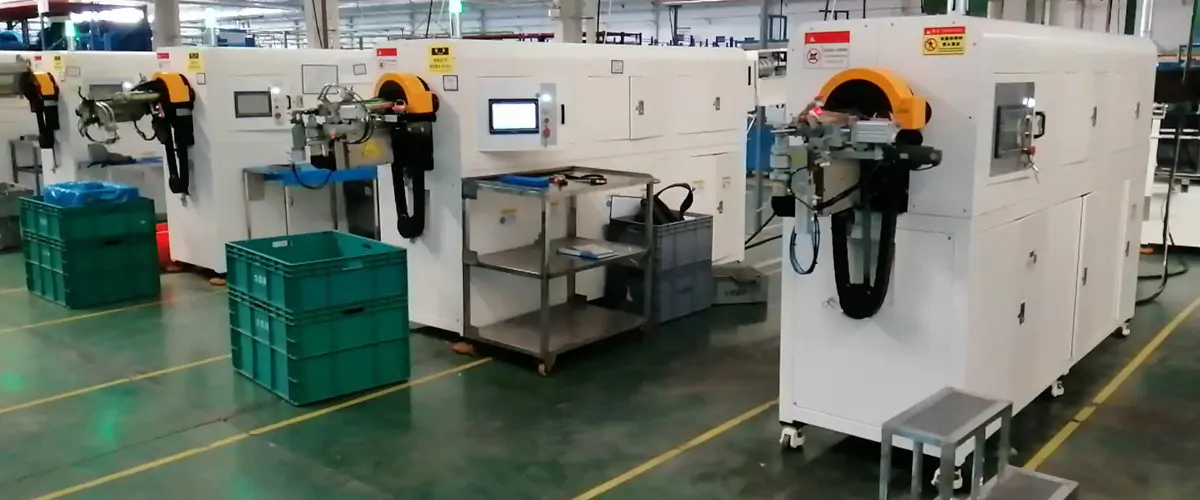
Kétfejű csőhajlító fékcsövekhez Kétállomásos szinkronizálás: a termelékenység áttörése a szűk keresztmetszeteken A fékcsövek jellemzően hosszú, karcsú csövek – például az autóipari fékvezetékek. Hagyományos si... Termék megtekintése → Specifikációk, amelyek eldöntik, hogy a gép megfelel-e
Két olyan gép, amely egy katalógusfotón hasonlít egymásra, teljesen eltérhet abban, hogy valójában mit tud hajlítani. Az árak összehasonlítása előtt erősítse meg ezeket a pontokat saját alkatrészrajzaival.
- A gép által kezelhető maximális csőátmérő és falvastagság
- Hajlítási sugár tartomány, mivel a szerszámozásnak meg kell egyeznie az Ön legkisebb és legnagyobb középvonali sugarával
- Fejtávolság vagy középtávolság tartomány, amely beállítja a két hajlítás lehetséges távolságát
- Hajlítási szögtartomány, és hogy az egyes fejek egymástól függetlenül programozhatók-e
- A hajtás típusa és a vezérelt tengelyek száma, például szervo vagy hidraulika
- Szerszámozási felület, így a jövőbeni szerszámok gyorsan beszerezhetők és cserélhetők
- Alapterület, súly és tápegység a rendelkezésre álló alapterülethez viszonyítva
- Védő- és biztonsági berendezések, különösen az automatikus takarmányozáshoz
Ha egy szállító nem tud hajlítási próbát végrehajtani az Ön anyagával és falvastagságával, kérjen videót egy hasonló alkatrész gyártásáról. A hang és a ciklusidő egy videóban gyakran többet árul el, mint egy specifikációs lap.
A gép hozzáigazítása a gyártáshoz
A kétfejű hajlítás az autógyártásban bizonyít a legvilágosabban. A fékvezetékek, az üzemanyag- és gőzvezetékek, valamint a légkondicionáló csövek ismétlődő szimmetrikus íveket tartalmaznak, és a térfogatok elég nagyok ahhoz, hogy a ciklusidő számítson. A klímagyártásban ugyanez a logika vonatkozik a kondenzátor és az elpárologtató csöveire is, ahol két, egymáshoz illő sugarú ívnek egymástól pontos távolságra kell lennie.
A folyékony és pneumatikus rendszerekben használt nejlon és PA csövek a fémcsövön túl kétfejű platformokon is hajlíthatók, ha a szerszámozást a lágyabb anyaghoz és annak eltérő rugózási viselkedéséhez igazítják. A közös szál az ismétlés: ha a részeid nagy része szimmetrikus, akkor a második fej minden ciklusban fizetett munkát végez.
Tippek a beállításhoz és a napi használathoz
A jó eredményeket a beállítás adja, nem a vezérlőpult. A következő sorrend egy megbízható rutin.
- Győződjön meg arról, hogy a hajlítószerszámok, a szorítóbetétek és a nyomószerszámok megfelelnek a cső átmérőjének és falvastagságának.
- Állítsa be a fejtávolságot a rajz alapján, majd ellenőrizze az első kész alkatrész megmérésével, ahelyett, hogy az ágyon lévő skálát bízná meg.
- Adja meg a hajlítási szögeket, és kompenzálja a visszarugózást, amely nagyobb acélban, mint rézben vagy alumíniumban.
- Állítsa be a szorítónyomást elég magasra, hogy megakadályozza a csúszást, de elég alacsonyra ahhoz, hogy elkerülje a cső ellapulását vagy jelölését.
- Futtasson le egy száraz ciklust cső nélkül a hézagok és a fej mozgásának ellenőrzéséhez.
- Vizsgálja meg az első cikket a szög, a hajlítások közötti távolság, az ovális és a felületi nyomok szempontjából, majd jegyezze fel a bevált eltolásokat.
- Tartson egy beállítási lapot minden ismétlődő cikkszámhoz; jelentősen lerövidíti a következő átállást.
Szállító kiválasztása
Mivel az alkatrészek köré kétfejű gép van konfigurálva, a szállító ugyanolyan fontos, mint a gép. Kérdezze meg, hogyan tervezték a hajlítószerszámokat, hogyan kezeli a vezérlőrendszer a visszarugózást, és ki támogatja a gépet, miután beszerelték. Az a beszállító, aki a gépet és a szerszámokat is megépíti, felelősséget vállalhat a kész ívért, nem csak a keretért.
Mi vagyunk a Shanghai Fubei Electromechanical Equipment, a 2012-ben alapított csőfeldolgozó gépeket gyártó cég. Kétfejű hajlítóink, egyfejű hajlítóink, nyloncsőhajlítóink, végformázó gépeink és automata gyártósoraink szervovezérlést, ember-gép interfészt és számítógépes vezérlőrendszereket használnak, valamint egyedi sorokat építünk autóipari és klímatechnikai ügyfeleink számára. Bővebben olvashatsz róla hátterünk a csőfeldolgozó berendezések terén és az egyéni projektekhez való hozzáállásunk.
Gyakori kérdések a kétfejű hajlítókkal kapcsolatban
A két fej különböző sugarú hajlítást tesz lehetővé?
A legtöbb esetben minden fej úgy van felszerelve, hogy ugyanazt a sugarat állítsa elő, ez az, amit a szimmetrikus részek megkövetelnek. Egyes gépek oldalanként eltérő szerszámmal is beállíthatók, de az alkatrésznek geometriailag kompatibilisnek kell lennie egy megosztott hajlítási síkkal.
Kell egy tüske?
Vékony falú vagy nagy sugarú kanyaroknál tüske vagy ablaktörlő szerszámra lehet szükség, hogy megakadályozzuk az ellaposodást és a gyűrődést. A fejek közötti hely korlátozott, ezért a gép építése előtt beszélje meg a tüske támogatását a szállítóval.
Milyen anyagokat lehet hajlítani?
Az acél, a rozsdamentes acél, a réz, a réz-nikkel, az alumínium, a nylon és a PA csövek mind gyakoriak. Az anyag és a falvastagság határozza meg a szerszámozást, a szorítónyomást és a szükséges visszarugózási kompenzáció mértékét.
A kétfejű csőhajlító gép nem egyszerűen egy gyorsabb egyfejű gép. Ez egy másfajta alkatrész tervezési módja, és a megtakarítás abból származik, hogy minden ciklusban nincs szükség második kezelési műveletre. Ha a gyártása szimmetrikus ívekre épül, akkor érdemes elküldeni egy rajzot és egy célciklusidőt a gyártónak, és megkérdezni, hogyan nézne ki a gép az adott csőhöz.
PREV:Teljesen automatikus egyfejű csőhajlító gép: teljes körű vevői útmutató
KÖVETKEZŐ:Automatizált csőfeldolgozó berendezések: Vevői útmutató a gép kiválasztásához
KÖVETKEZŐ:Automatizált csőfeldolgozó berendezések: Vevői útmutató a gép kiválasztásához
Érdekel az együttműködés vagy kérdése van?
Kapcsolódó termékek
Kapcsolatfelvétel
-
 [email protected]
-
 +86-021-57678482
-
 +86-18001603006
-
 A épület, No. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kína
Termékek
Gyorsan
QR-kód
Szerzői jog © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Fenntartva Automatizált csőfeldolgozó berendezések gyára
A TETEJÉRE