Ipari hírek
Otthon / Hírek / Ipari hírek / Teljesen automatikus kétfejű csőhajlító gép: Gyakorlati vevői útmutató
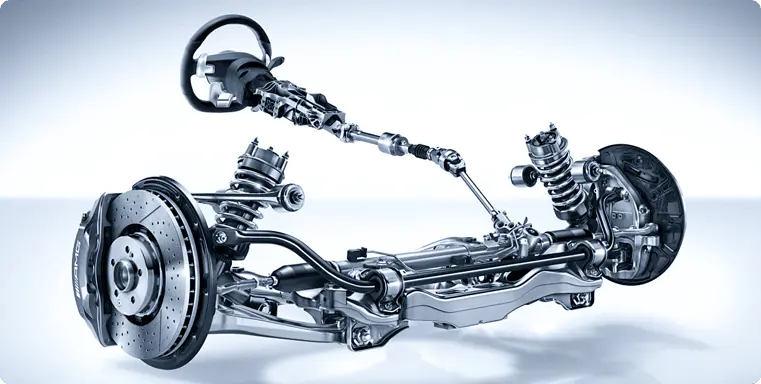
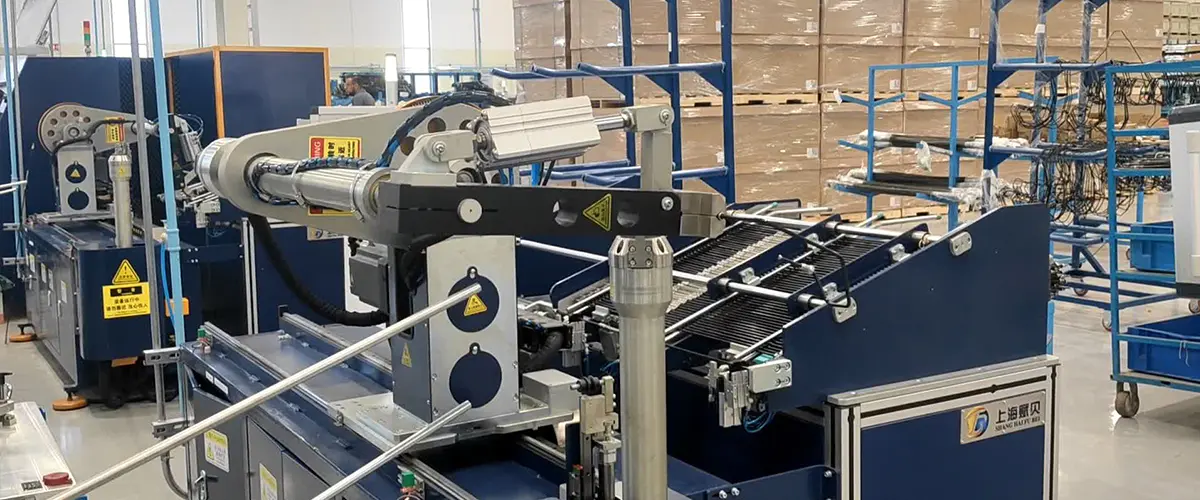
A teljesen automata kétfejű csőhajlító gépek hajlamosak csendesen, semmint drámaian megváltoztatni a műhelyt. Ahelyett, hogy a kezelő egy-egy hajlítást egyetlen fejbe adagolna, két hajlítófej dolgozik ugyanazon a csövön – néha ugyanabban a ciklusban –, miközben a gép önállóan kezeli az adagolást, a forgatást és a pozicionálást. Bárki, aki megismételhető csőszerelvényeket állít elő térfogatban, a valódi nyereség nem a specifikációs lapon szereplő szám. Ez az állandó ritmus, amelyet a gép biztosít az áteresztőképesség, a selejt arány és a személyzet tekintetében.
A következőkben gyakorlatias pillantást vetünk arra, hogyan épülnek fel ezek a gépek, mit jelentenek valójában a specifikációk a napi gyártásban, és mit érdemes ellenőrizni, mielőtt egy konfigurációt választunk.
A kifejezést lazán használják a kereskedelemben. A hidraulikus kétfejű hajlítón a két fej együtt mozoghat, de a kezelő továbbra is betölti a csövet, ütközésig nyomja, és minden hajlítást elindít. Egy valódi automata gép zárja ezt a hurkot. A szervovezérelt előtoló- és forgástengelyek indexelik a csövet a hajlítások között, a fejek szög- és visszarugózási kompenzációra vannak programozva, és egy eltárolt recept egy gombnyomással reprodukálja a teljes sorozatot.
A gyakorlatban három képesség választja el az automatikus és a félautomata berendezéseket:
Ha mindhárom jelen van, ugyanaz a gép egyetlen cikkszámot tud futtatni az egész műszakban, vagy mozoghat a hasonló alkatrészek családja között anélkül, hogy egy tapasztalt kéz minden tengelyt újratárcsázna. Ez a rugalmasság gyakran többet ér, mint a főcím ciklusideje, különösen a vegyes tételeket futtató üzemekben.
Ha a csőhajlítás még mindig új a csapatának, akkor az egyszerű nyelvű útmutatónkat itt olvashatja hogyan működik egy csőhajlító gép lefedi a szerszámozás, a befogás és a hajlítási geometria alapjait, mielőtt elkezdené a modellek összehasonlítását.
Két fej egy ágyon egyszerűen hangzik, de az egymáshoz való viszonyuk határozza meg, hogy a gép mit tud produkálni. Ezt a kapcsolatot érdemes korán rögzíteni, mert sokkal nehezebb később megváltoztatni, mint egy vezérlési opciót vagy egy szerszámkészletet.
Nem minden duplafejes kialakítás hajlítja mindkét végét egyszerre. Egyes gépek a fejeket tükrözik, hogy szimmetrikus részeket állítsanak elő egyetlen ciklusban – kormányt, üléskeretet, egyszerű U-alakot, szimmetrikus folyadékvonalakat. Mások függetlenítik a fejeket, így a bal és jobb hajlítás szögben és hajlítási síkban eltérő lehet. Mindkettő jogosan "kétfejű", de különböző problémákat old meg.
Sok alkatrész gyakorlati korlátja a geometria, nem pedig az űrtartalom. A második kanyar megpróbálhat áthaladni az elsőn, vagy a cső beszennyezheti a fejtestet a ciklus közepén. Az építők fejtávolsággal, állítható hajlítási karhosszúsággal és a hajlítási sorrend gondos sorrendjével dolgoznak. Ha az alkatrésze szűk középpont-középtávolságokkal rendelkezik, emelje fel a beszélgetés elején – a rajz tízperces áttekintése hónapokig tartó megoldást takaríthat meg.
Két hajlítás egy csövön két esélyt jelent a hiba felhalmozódására. A szervovezérlés, a merev váz és az ismételhető rögzítés stabilan tartja a kanyarok közötti távolságot – pontosan ez a méret határozza meg az alkatrészt a járműben vagy a szerelvényben. A következetesség az, ami elválasztja azt a gépet, amelyik jól néz ki a bemutatón, attól, amelyik a negyvenedik héten is toleranciát tart.
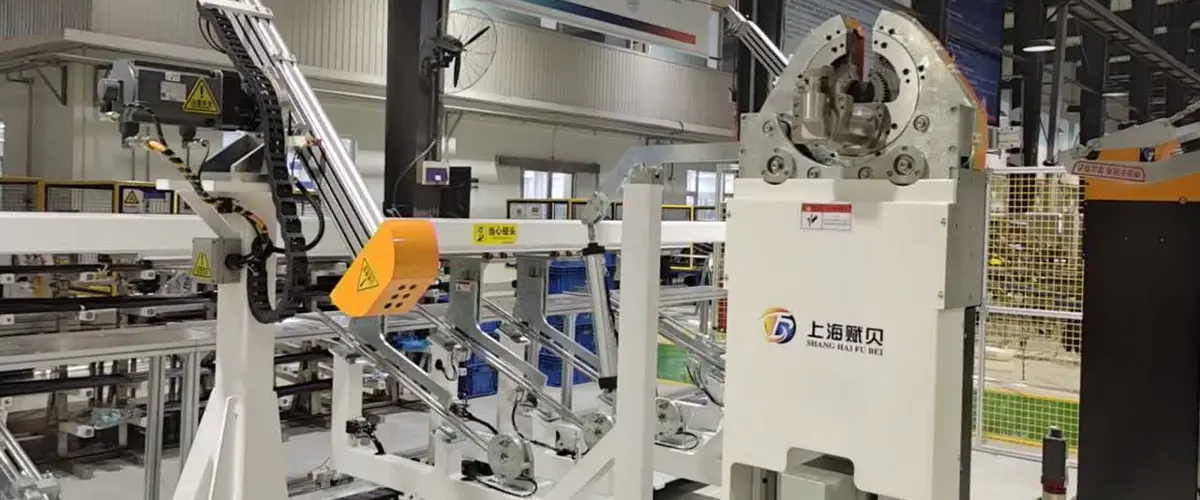
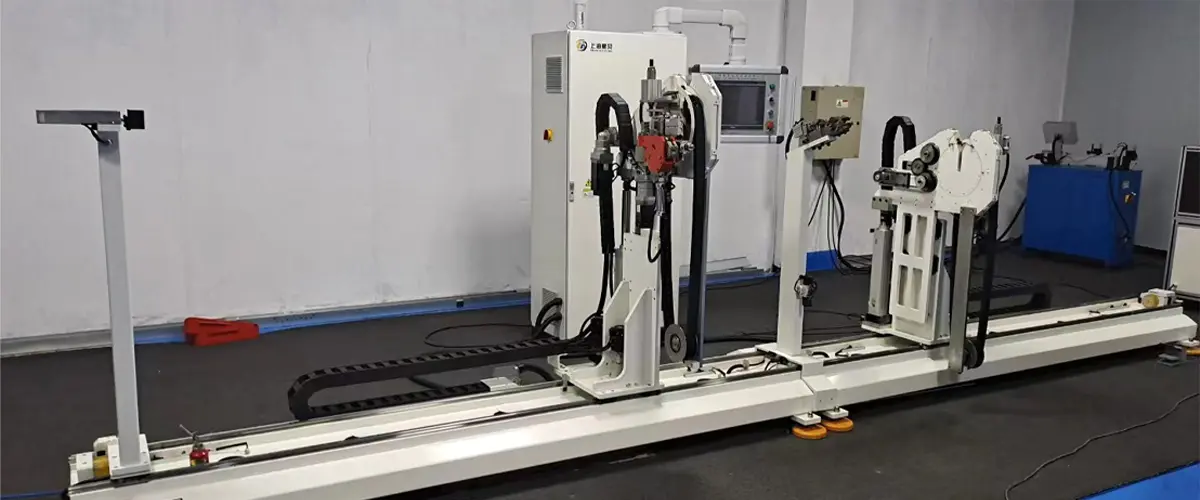
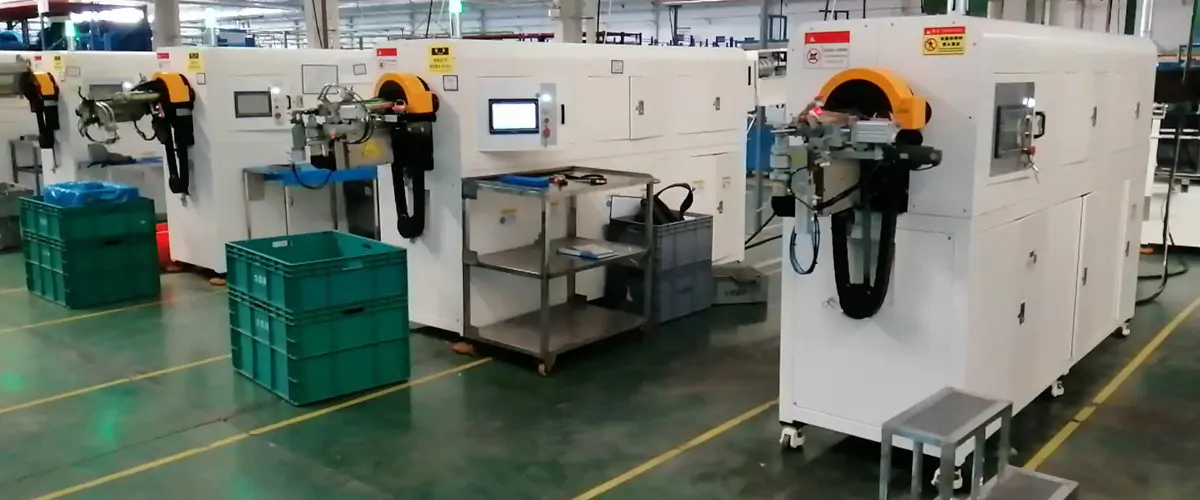
 Teljesen automatikus kétfejű csőhajlító gép Az 1000-5000 mm hosszúságú csövek felügyelet nélküli, nagy volumenű gyártására készült ez a teljesen automatikus CNC kétfejű csőhajlító a teljes folyamatot... Termék megtekintése →
Saját, teljesen automata kétfejű gépünket pontosan erre a kérdésre fejlesztettük ki: hogyan lehet két kanyart egyenletesen tartani, miközben a kezelő egyszerűen felügyel.
A modellszámok gyártónként változnak, de az alapul szolgáló összehasonlítás általában három géposztályra esik le. Az alábbi táblázat egy egyszerűsített módja egy jelölt gép elhelyezésének, mielőtt megnézné a részletes adatlapot.
| Amit összehasonlítasz | Hidraulikus duplafejű | CNC kétfejű | Teljesen automata duplafej |
|---|---|---|---|
| Hajlítási szög beállítása | Kézi leállítások vagy tárcsázások | Tengelyenként programozva | Kompenzációval programozva |
| Cső betáplálás és forgatás | Az üzemeltető kezeli | Részben árammal | Szervoindexelt, zárt hurkú |
| Átállás | Hosszú, szerszámfüggő | Néhány perc | Recept felidézése, jellemzően perc vagy kevesebb |
| Üzemeltetői szerep | Megterheli és kiváltja az egyes kanyarokat | Betölti és megerősíti a ciklust | Felügyeli és feltölti a készletet |
| Legjobb illeszkedés | Kis térfogatú, egyszerű alkatrészek | Vegyes tételek | Ismételhető, nagyobb volumenű szerelvények |
Ezen túlmenően négy szám határozza meg, hogy egy gép megfelel-e az alkatrészeknek: a maximális csőátmérő, a ténylegesen használt anyag falvastagsága, a szerszámmal elérhető legkisebb középvonali sugár és a két fej közötti használható távolság.
A kétfejű hajlítás akkor a legjobb, ha egy alkatrésznek két íve van, amelyeknek meg kell egyezniük egymással – ez jellemzően kis átmérőjű cső az autóiparban. A fékvezetékek, az üzemanyag- és gőzvezetékek, a légkondicionáló vezetékek, az üléskeretek és a kapaszkodók mind ebbe a kategóriába tartoznak, és mindegyik bünteti a későbbi összeszerelési következetlenséget.
A fékcsőgyártás jó példa arra, hogy milyen igényes lehet az alkalmazás. Az átmérők kicsik, a sugarak szűkek, és minden zsinórnak tisztán kell illeszkednie a szerelvényeihez a kiszélesedés után. A vágási hosszt és a hajlítási pozíciót tartó gép becsületesen tartja az egész downstream műveletet.
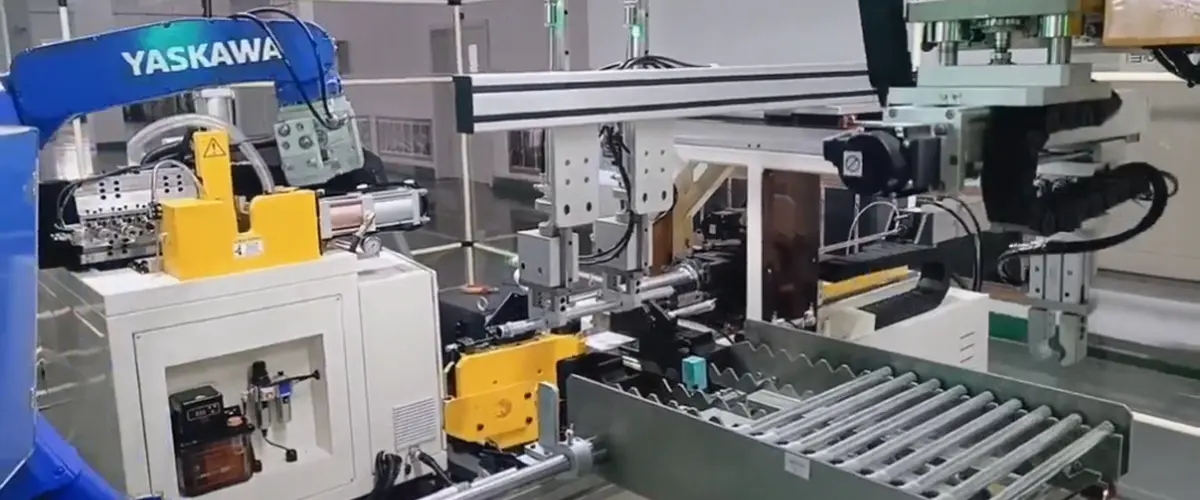
Kétfejű csőhajlító fékcsövekhez Kétállomásos szinkronizálás: a termelékenység áttörése a szűk keresztmetszeteken A fékcsövek jellemzően hosszú, karcsú csövek – például az autóipari fékvezetékek. Hagyományos si... Termék megtekintése → Ez az indoklás a fékcsöves kétfejű hajlítónk mögött: két szabályozott kanyar, megismételhető pozicionálás és egy ciklus, amely nem attól függ, mennyire fáradt a kezelő a műszak végén.
Az autóipari légkondicionáló cső egy másik természetes otthona ennek a berendezésnek. A vonalak hosszúak, az útválasztás bonyolult, és a hajlítási sorrendnek figyelembe kell vennie a motorháztető alatti hézagot és a két végén lévő szerelvényeket. Ahol a mennyiség indokolja, a hajlító a vonal egyik állomásává válik, nem pedig önálló géppé.
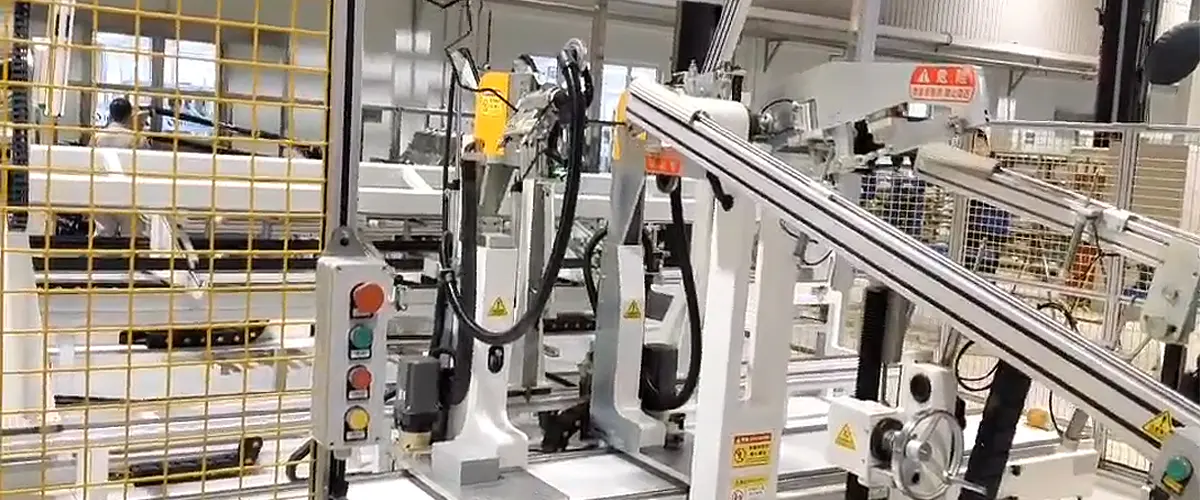
Automatikus légkondicionáló csőképző vonal Az integrált sor egyesíti a betöltést, a végformázást, a hajlítást és a kirakodást robotizált átvitellel és recept alapú váltással a különféle csőalkatrészekhez. Termék megtekintése → Ebben az irányban halad az automata légkondicionáló csőalakító vonalunk, és ez egy tágabb szempontot tükröz: egy hajlító ritkán él egyedül. A vágás, a végformázás, a peremezés, a krimpelés és a szivárgásvizsgálat között helyezkedik el. Ha ezeket az állomásokat együtt adjuk meg, általában a köztük lévő részkezelés – nem maga a hajlítás – bizonyul a legnagyobb rejtett költségnek.
A hajlítószerszámok, az ablaktörlő matricák, a tüskék és a befogópatronok elkopnak, állapotuk jóval azelőtt megjelenik az alkatrészen, hogy megjelenne a vezérlőképernyőn. Kérdezze meg bármelyik építőt, hogyan cserélik ki a szerszámokat, hogyan simítják vagy állítják be, és hogyan figyelik a kopást. A kiváló tengelyekkel és kényelmetlen szerszámokkal rendelkező gép többe kerül az elveszett percekben, mint amennyit a ciklusidőben nyer.
A programozás megérdemli ugyanezt a vizsgálatot. Egy jó receptrendszer lehetővé teszi, hogy egy rajzból vagy egy 3D-s modellből egy rövid munkamenet alatt új alkatrészt állítsunk össze, majd egyszer finomítsuk, és örökre újra felhasználjuk. A rossz dokumentáció csendesen megterheli az összes jövőbeli beállítást, ezért kérje meg, hogy lásson egy valós programképernyőt és a hozzá tartozó beállítási lapot.
Az idézetek összehasonlítása előtt állítsa össze a következőket. Jelentősen lerövidíti a beszélgetést, és általában őszintébb választ kap.
Azok a gépek, amelyek egyértelmű beállítási rutinnal érkeznek, napokon belül termelékenyek. A kézikönyvvel és kézfogással érkező gépek tovább tartanak, bármilyen jó a hardver.
A legtöbb nem tervezett leállás egy kis listára vezethető vissza: a tüskék kenése, az ablaktörlő szerszám kopása, a befogópatron tapadása és az előtolási hossz kalibrálása erős ütközés után. Az első három napi ellenőrzése és a negyedik havi felülvizsgálata megakadályozza a legtöbbjüket. A szervóriasztások, amikor megjelennek, általában mechanikai probléma tünete, nem pedig oka – a kiszáradt tüske vagy egy rosszul beállított szerszám már jóval azelőtt kioldja a tengelyt, hogy bármi eltörne.
A gépet szállító építőknek meg kell tudniuk mondani a kopó alkatrészeket, azok várható élettartamát és a rendelés módját. Ez az egyetlen beszélgetés sokat elárul a berendezés tervezéséről.
A Shanghai Fubei Electromechanical Equipment 2012 óta gyárt csőfeldolgozó berendezéseket, a sanghaji Songjiang kerületből. A termékpaletta az egy- és kétfejű hajlítóktól a nylon- és PA-csőgépekig, a csővégformázó berendezésekig, leélező-, fonó- és krimpelőgépekig, valamint az autóipari alkalmazásokhoz használt komplett formázósorokig terjed. A szervovezérlés és a számítógépes vezérlés a legtöbb alatt található.
A mindennapi használat során fontosabb, hogy ugyanaz a csapat kezelje a gépet, a szerszámokat és a sorintegrációt. Ha egy alkatrész nem fog viselkedni – egy makacs sugár, egy rugó, amely nem ül le, egy kanyar, amely berontja a saját fejét –, akkor segít, ha olyan emberekkel beszélünk, akik az egész rendszert építik, nem pedig egy elszigetelt állomást. Bővebben olvashatsz hátterünkről és munkánkról ha ez a megközelítés megfelel a berendezés vásárlásának.
A teljesen automatikus kétfejű csőhajlító gépen a leggyorsabb módja annak, hogy hasznos választ kapjunk, ha rajzokat küldünk absztrakt kérdések helyett. A csőátmérő, a falvastagság, az anyag, a szükséges sugarak és a család legnehezebb része öt perc alatt többet mond, mint egy hosszas specifikációs vita. Innentől kezdve világosan megmondhatjuk, hogy melyik konfiguráció illik, mely funkciókat hagyhatja ki, és hol lesznek valószinűleg a valódi korlátok az Ön részéről – függetlenül attól, hogy tőlünk vásárol-e vagy sem.
 [email protected]
 +86-021-57678482
 +86-18001603006
 A épület, No. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kína
Szerzői jog © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Fenntartva Automatizált csőfeldolgozó berendezések gyára