Ipari hírek
Otthon / Hírek / Ipari hírek / Útmutató a csőfeldolgozó berendezésekhez: Hogyan válasszuk ki, használjuk és karbantartsuk helyesen
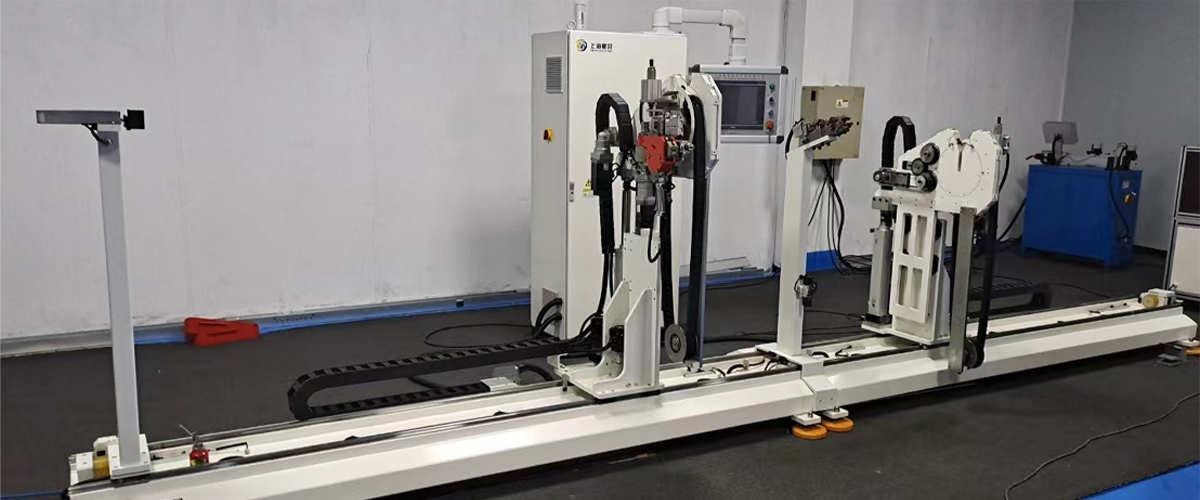
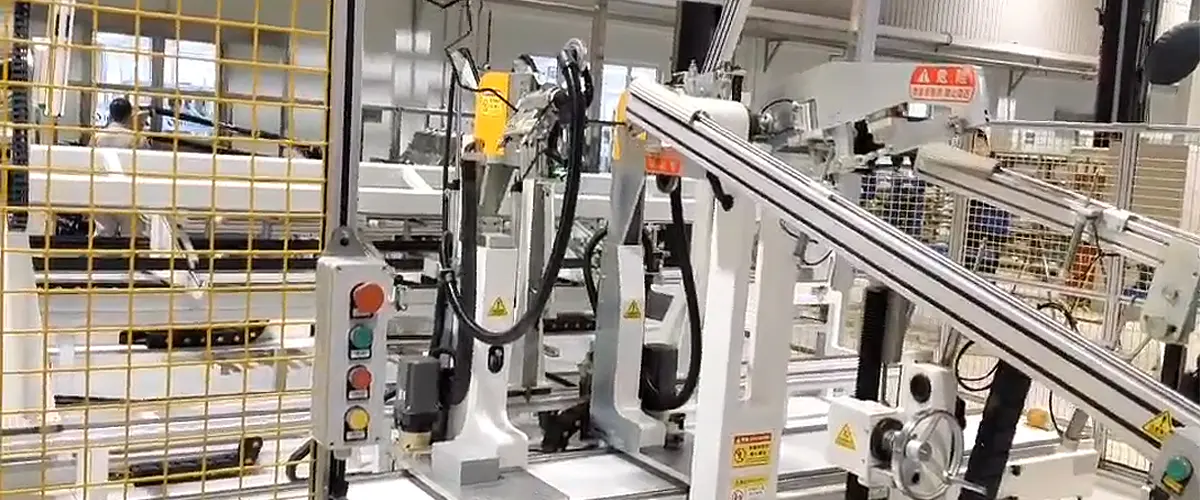
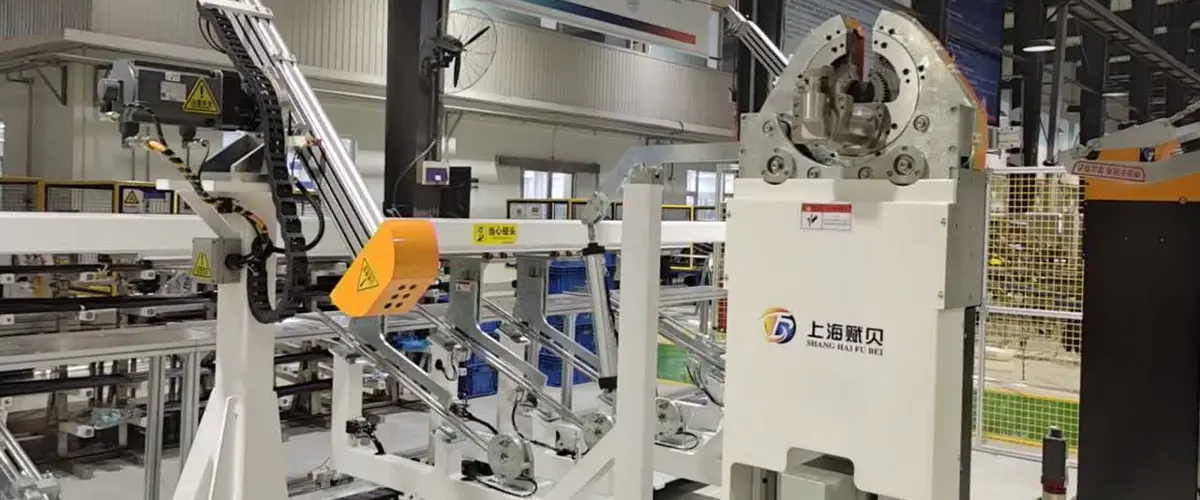
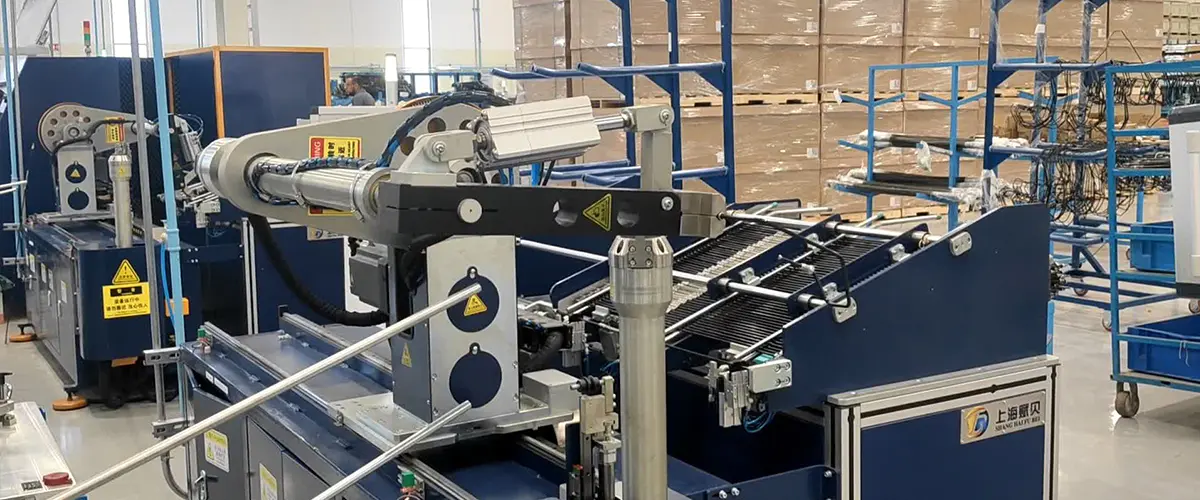
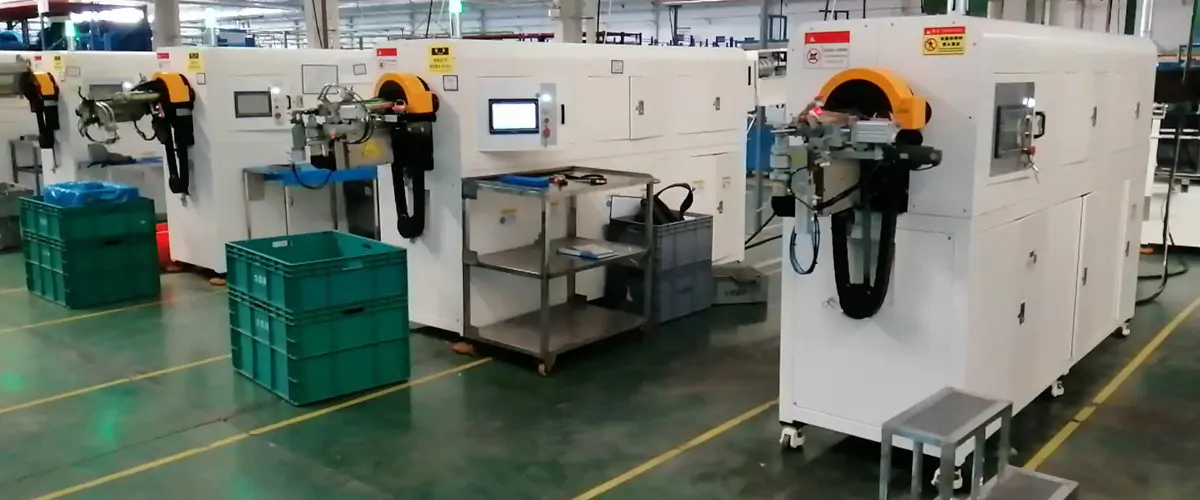
A csőfeldolgozó berendezések a fém- vagy műanyagcsövek vágására, hajlítására, formálására és összeszerelésre kész alkatrészekre való befejezésére szolgáló gépekre utalnak. Ha valaha is azon töprengett, hogyan válik egy egyenes hosszúságú kerek vagy négyzet alakú csőből autó kipufogócső, kerékpárváz vagy bútordarab, a válasz szinte mindig a csőfeldolgozó berendezések egymás utáni működésének valamilyen kombinációja. Ide tartoznak a vágófűrészek, lézervágók, hajlítógépek, végformázók és sorjátlanító állomások. Mindegyik gép a munka egy-egy lépését végzi el, és együtt a nyersanyagból kész, méretpontos alkatrészt készítenek.
Az üzlettulajdonosok és vásárlók számára az első lépés egy hatékony gyártósor felépítése felé, ha megértik, hogy az egyes berendezések valójában mit is csinálnak. Ha nem megfelelő gépet vásárol, vagy a kelleténél több kapacitást vásárol, akkor pénzt és alapterületet pazarol. A túl kevés kapacitás vásárlása lelassítja a termelést és szűk keresztmetszeteket teremt. Ez az útmutató végigvezeti a főbb kategóriákat csőfeldolgozó berendezések , hogyan válasszuk ki a megfelelő kombinációt a munkájukhoz, és hogyan tartsuk a gépeket éveken át jól.
A legtöbb csőgyártó műhely néhány fő gépkategóriára támaszkodik. Ha tudjuk, hogy mindegyik mire készült, sokkal könnyebbé válik a gyártósor tervezése vagy a szűk keresztmetszetek diagnosztizálása.
A vágás általában az első művelet. A szükséges anyagtól és tűréshatártól függően az üzletek hidegfűrészt, szalagfűrészt, csiszolóvágó fűrészt vagy lézercsővágót használnak. A lézeres vágóberendezések azért váltak népszerűvé, mert egy menetben képesek összetett profilokat, hornyokat és lyukakat közvetlenül a csőbe vágni, csökkentve a másodlagos megmunkálás szükségességét.
A hajlító berendezés egyenes csövet ívekké és szögekké formál. A CNC csőhajlítók megismételhető, programozható hajlítókat kínálnak nagy volumenű munkákhoz, míg a kézi vagy félautomata hajlítók gyakoriak a kisebb üzletekben vagy prototípusok készítéséhez. A választás nagymértékben függ a falvastagságtól, a hajlítási sugárra vonatkozó követelményektől és attól, hogy hány azonos alkatrészt kell gyártani.
A végformázó gépek kiszélesítik, kiterjesztik, kicsinyítik vagy borítják a cső végeit, így csatlakozhatnak egy másik részhez, például tömlőszerelvényhez vagy csatlakozáshoz. Ez a berendezés elterjedt az autóiparban, HVAC- és vízvezeték-gyártásban, ahol a biztonságos, szivárgásmentes csatlakozás számít.
Vágás vagy hajlítás után a cső szélein gyakran sorja vagy éles foltok vannak, amelyeket el kell távolítani. A sorjátlanító gépek, legyenek azok rotációs, kefeszerű vagy vibrációs gépek, tisztítsák meg ezeket az éleket, hogy az alkatrész biztonságosan kezelhető legyen, és készen álljon a hegesztésre, bevonásra vagy összeszerelésre.
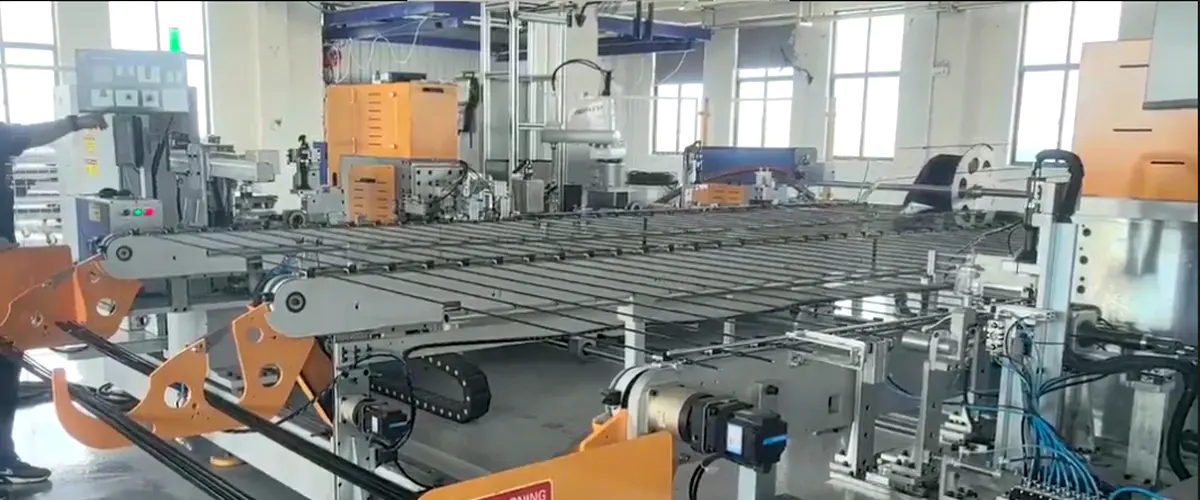
Nincs egyetlen „legjobb” gép – a megfelelő választás az anyag, a térfogat és a tűréskövetelmények függvénye. Vásárlás előtt segít néhány gyakorlati kérdés megválaszolásában.
Ha egyértelmű válaszokat kapott, a ritkán használt kapacitás túlvásárlása helyett igazíthatja a gép specifikációit a tényleges igényeihez. Az alábbi táblázat általános képet ad arról, hogy melyik berendezés melyik gyártási stílushoz illik.
| Gyártási stílus | Ajánlott felszerelés | Miért illik |
| Prototípuskészítés / alacsony hangerő | Kézi hajlító, szalagfűrész | Alacsonyabb költség, rugalmas beállítási változtatások |
| Közepes hangerős, változatos részek | Félautomata hajlító, hidegfűrész | A sebesség és a rugalmasság egyensúlya |
| Nagy mennyiségű ismétlődő részek | CNC hajlító, lézervágó | Egyenletes pontosság sebességnél |
| Összetett végcsatlakozások | Hidraulikus végformázó gép | Kezeli a kiszélesedést, gyöngyfűzést, kicsinyítést |
A csőfeldolgozó berendezések jelentős tőkebefektetést jelentenek, és a karbantartásuk minősége közvetlenül befolyásolja az alkatrészek minőségét és az állásidőt. A kalibráláson kívül eső gép nem csak lelassítja a gyártást, hanem olyan, a specifikációtól eltérő alkatrészeket is előállíthat, amelyeket később selejteznek.
A kezelőknek meg kell vizsgálniuk a vágópengék vagy a lézerlencsék kopását, ellenőrizniük kell a hidraulikafolyadék szintjét a hajlítógépeken, és el kell távolítaniuk a fémforgácsot vagy a törmeléket a munkaterületről. Ez a néhány perc a műszak elején felderíti az apró problémákat, mielőtt költséges javításokká válnának.
A napi ellenőrzéseken túl a legtöbb gyártó olyan szervizelési ütemtervet ajánl, amely magában foglalja a mozgó alkatrészek kenését, a szerszámok meghatározott időközönkénti cseréjét és a CNC-vezérlők időszakos újrakalibrálását. Az egyszerű karbantartási napló vezetése segít nyomon követni, mikor végezték el az alkatrészek utoljára szervizelését, és jelzi a mintákat, például a csapágyakat, amelyek korán meghibásodnak, ami mélyebb beállítási problémára utalhat.
Még a tapasztalt üzletek is beleesnek néhány kiszámítható csapdába. Ha időben ismeri ezeket, valódi pénzt és fejfájást takaríthat meg.
Az egyik gyakori hiba, hogy pusztán az ár alapján vásárolunk egy gépet, nem pedig a tényleges anyag- és tűréskövetelményekhez igazítva. Az olcsóbb hajlítók megküzdhetnek a vékony falú rozsdamentes csővel, ami ráncosodáshoz vagy oválishoz vezethet, ami tönkreteszi az alkatrészeket. Egy másik gyakori probléma a betanítási idő alábecsülése – a kezelőknek valódi gyakorlati időre van szükségük a CNC programozáshoz és a szerszámváltásokhoz, mielőtt hatékonyan üzemeltethetnék a gépet. Ennek a lépésnek a kihagyása később gyakran lassú ciklusidőként vagy inkonzisztens minőségként jelenik meg.
A szerszámköltségek figyelmen kívül hagyása egy másik csapda. A matricák, tüskék és patronok elhasználódnak és cserére szorulnak, és ezeket a folyamatos költségeket bele kell számítani a teljes birtoklási költségbe, nem pedig utólagos elgondolásként kezelni. Végül sok üzlet figyelmen kívül hagyja annak fontosságát, hogy a gépek teljesítményét a gyártósor többi részéhez igazítsák. A lassú kézi hajlító állomásba betápláló gyors lézervágó csak egy halom befejezetlen alkatrészt hoz létre, amelyek a szűk keresztmetszetnél várakoznak.
A megfelelő csőfeldolgozó berendezés kiválasztása az anyag, az alkatrész összetettségének és a gyártási mennyiségének megértéséhez, majd a gépek ehhez a valósághoz való hozzáigazításától függ, nem pedig a marketing állításokhoz. A vágó, hajlító, végformázó és simító berendezések jól megtervezett kombinációja következetes karbantartással párosítva a minőséget magas szinten tartja és az állásidőt alacsonyan tartja. Akár új üzletet hoz létre, akár egy meglévő gépsort korszerűsít, a berendezések kiválasztásának gondos megtervezésére fordított idő megtérül kevesebb leselejtezett alkatrészben, gördülékenyebb munkafolyamatokban és évekig kitartó berendezésekben.
 [email protected]
 +86-021-57678482
 +86-18001603006
 A épület, No. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kína
Szerzői jog © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Fenntartva Automatizált csőfeldolgozó berendezések gyára